EDITORIAL NOTE
大型龙门五面体加工中心与精密磨床的协同配置方案解析
在实际的精密制造车间里,经常能看到这样的场景:一台大型龙门五面体加工中心刚完成箱体类零件五个面的铣削,工件却被吊下来,排队等待一台精密磨床做最后的基准面修整。物流往返耗时不说,二次装夹带来的定位误差往往吃掉了一半的加工精度。这类"设备各自为战"的配置模式,在中小批量、多品种的订单结构下,正在成为效率的隐形杀手。
问题的根子不在单机性能——现在的加工中心和磨削机床本身的静态精度都不差。真正的瓶颈在于工序间的基准传递和应力释放节奏没有打通。大型铸件在粗加工后会有残余应力释放,如果直接进入精磨工序,变形量可能达到0.02~0.05mm/m,足以让后续装配出现干涉。
协同配置的核心逻辑:基准一次建立,多工序共享
比较务实的做法,是把龙门五面体加工中心与精密磨床纳入同一个工艺基准体系。具体来说,在加工中心上完成底面和两个侧面定位后,通过预埋工艺基准块或使用零点定位系统,让磨床直接继承这套基准。这样磨削余量可以压缩到0.1~0.15mm,既保证了磨削火花均匀,又避免了反复找正。
值得注意的一个细节是:数控车床和精密铣床在中小型回转体零件上仍有不可替代的优势,不必强行并入龙门体系。协同配置的前提是工件特征匹配,而不是设备越多越好。
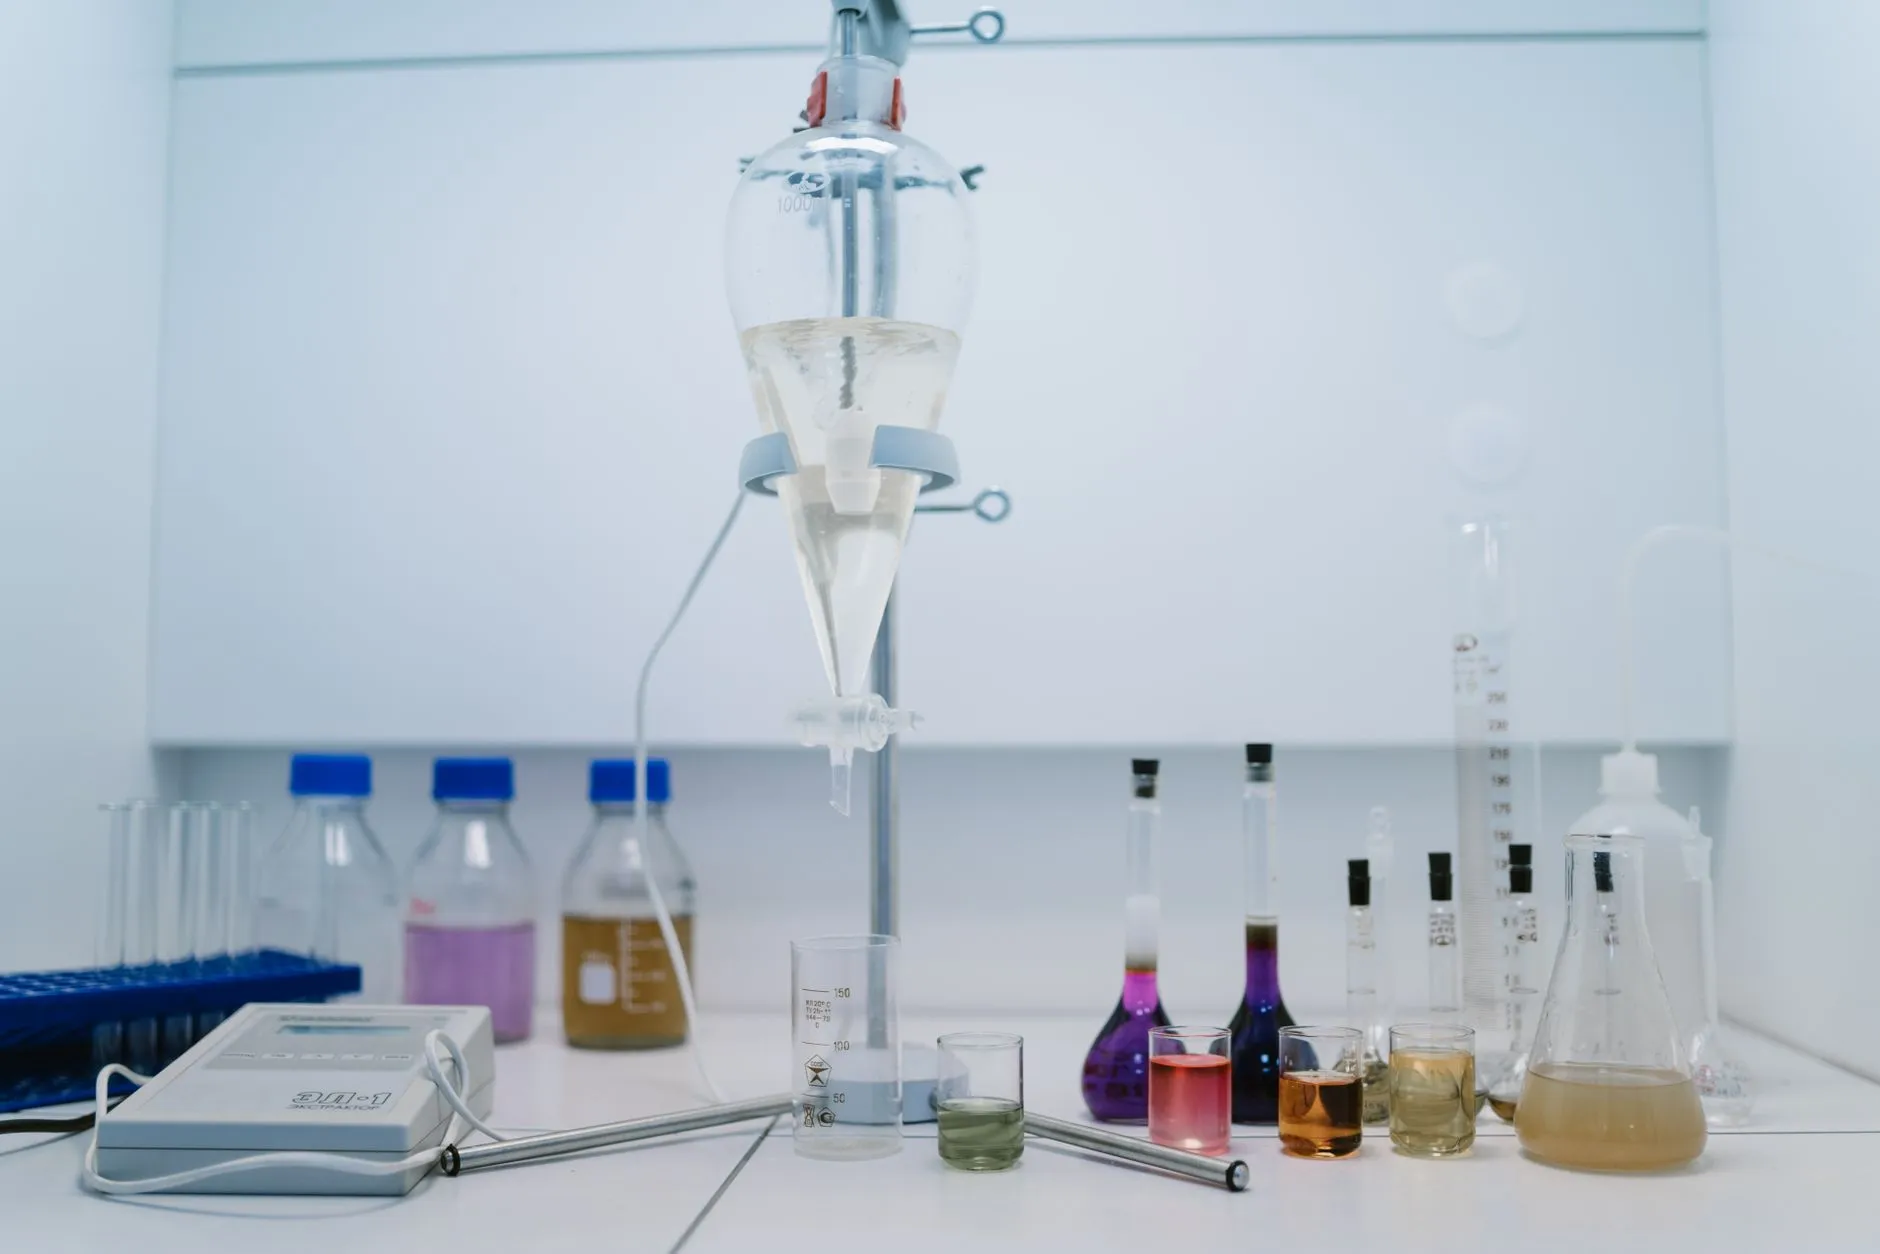
电加工设备的衔接位置
当工件上出现深窄槽、清角或硬质合金镶嵌部位时,电火花机和线切割机就成了龙门加工中心与磨床之间的桥梁。比如模具行业常见的镶块结构,先由加工中心开出型腔轮廓,再由电加工慢走丝精修配合面,最后用磨床控制厚度公差。这套组合在0.005mm级别的配合要求下,比单纯依赖高速铣削更稳定。
另一个容易被忽视的环节是齿轮加工设备与磨床的节拍匹配。齿轮坯的端面平行度如果直接在齿轮加工设备上保证,磨床只需做微量修整;反之,如果端面留给磨床全责加工,磨削时间会拉长30%以上,整线节拍立刻失衡。
- 粗加工阶段:龙门五面体加工中心承担大余量去除,单边留量0.3~0.5mm
- 半精加工阶段:电加工慢走丝或电火花机处理清角与深槽
- 精加工阶段:精密磨床统一修整基准面与配合面,控制平面度≤0.005mm
配置方案中的两个常见误区
一是盲目追求"磨床越大越好"。大型龙门磨床虽然工作台面宽,但砂轮线速度和冷却液覆盖往往不如中型磨床稳定,磨削烧伤风险反而更高。对于2米以内的工件,选用工作台2.5米的磨削机床通常比3米级设备更划算。
二是忽略加工中心与磨床之间的温度平衡。铸铁件在加工中心切削液冷却后温度约25℃,而磨床区域如果空调送风不均,温差超过3℃就会引入热变形。建议两套设备布置在同一温控分区内,或者至少在精磨前让工件在恒温间静置2小时以上。
从落地角度看,嘉诚达实业建议用户在规划产线时,先梳理工件的基准特征和精度传递链,再决定加工中心、精密磨床、电火花机和线切割机的配比与布局。设备清单不是越长越好,能让基准在工序间"无缝接力"的配置,才是真正省成本的方案。