EDITORIAL NOTE
数控车床与精密铣床在模具加工中的选型对比及配置建议
模具加工中的选型困局:粗加工与精密的博弈
在模具车间的设备布局里,数控车床与精密铣床的定位从来不是非此即彼的替代关系,而是围绕“材料去除效率”与“几何精度保持性”展开的协同分工。很多企业主在采购时习惯用“万能”思维去衡量设备,结果要么用加工中心干粗车的活导致主轴磨损加剧,要么用精密铣床硬啃淬火钢,反而让刀具寿命断崖式下跌。模具加工的核心矛盾在于:型腔曲面需要铣削的柔性,而回转体镶件和模芯却离不开车削的刚性——这两者的工艺逻辑,从机床结构上就注定无法互相覆盖。
从加工对象反推设备选型:先看工件,再谈参数
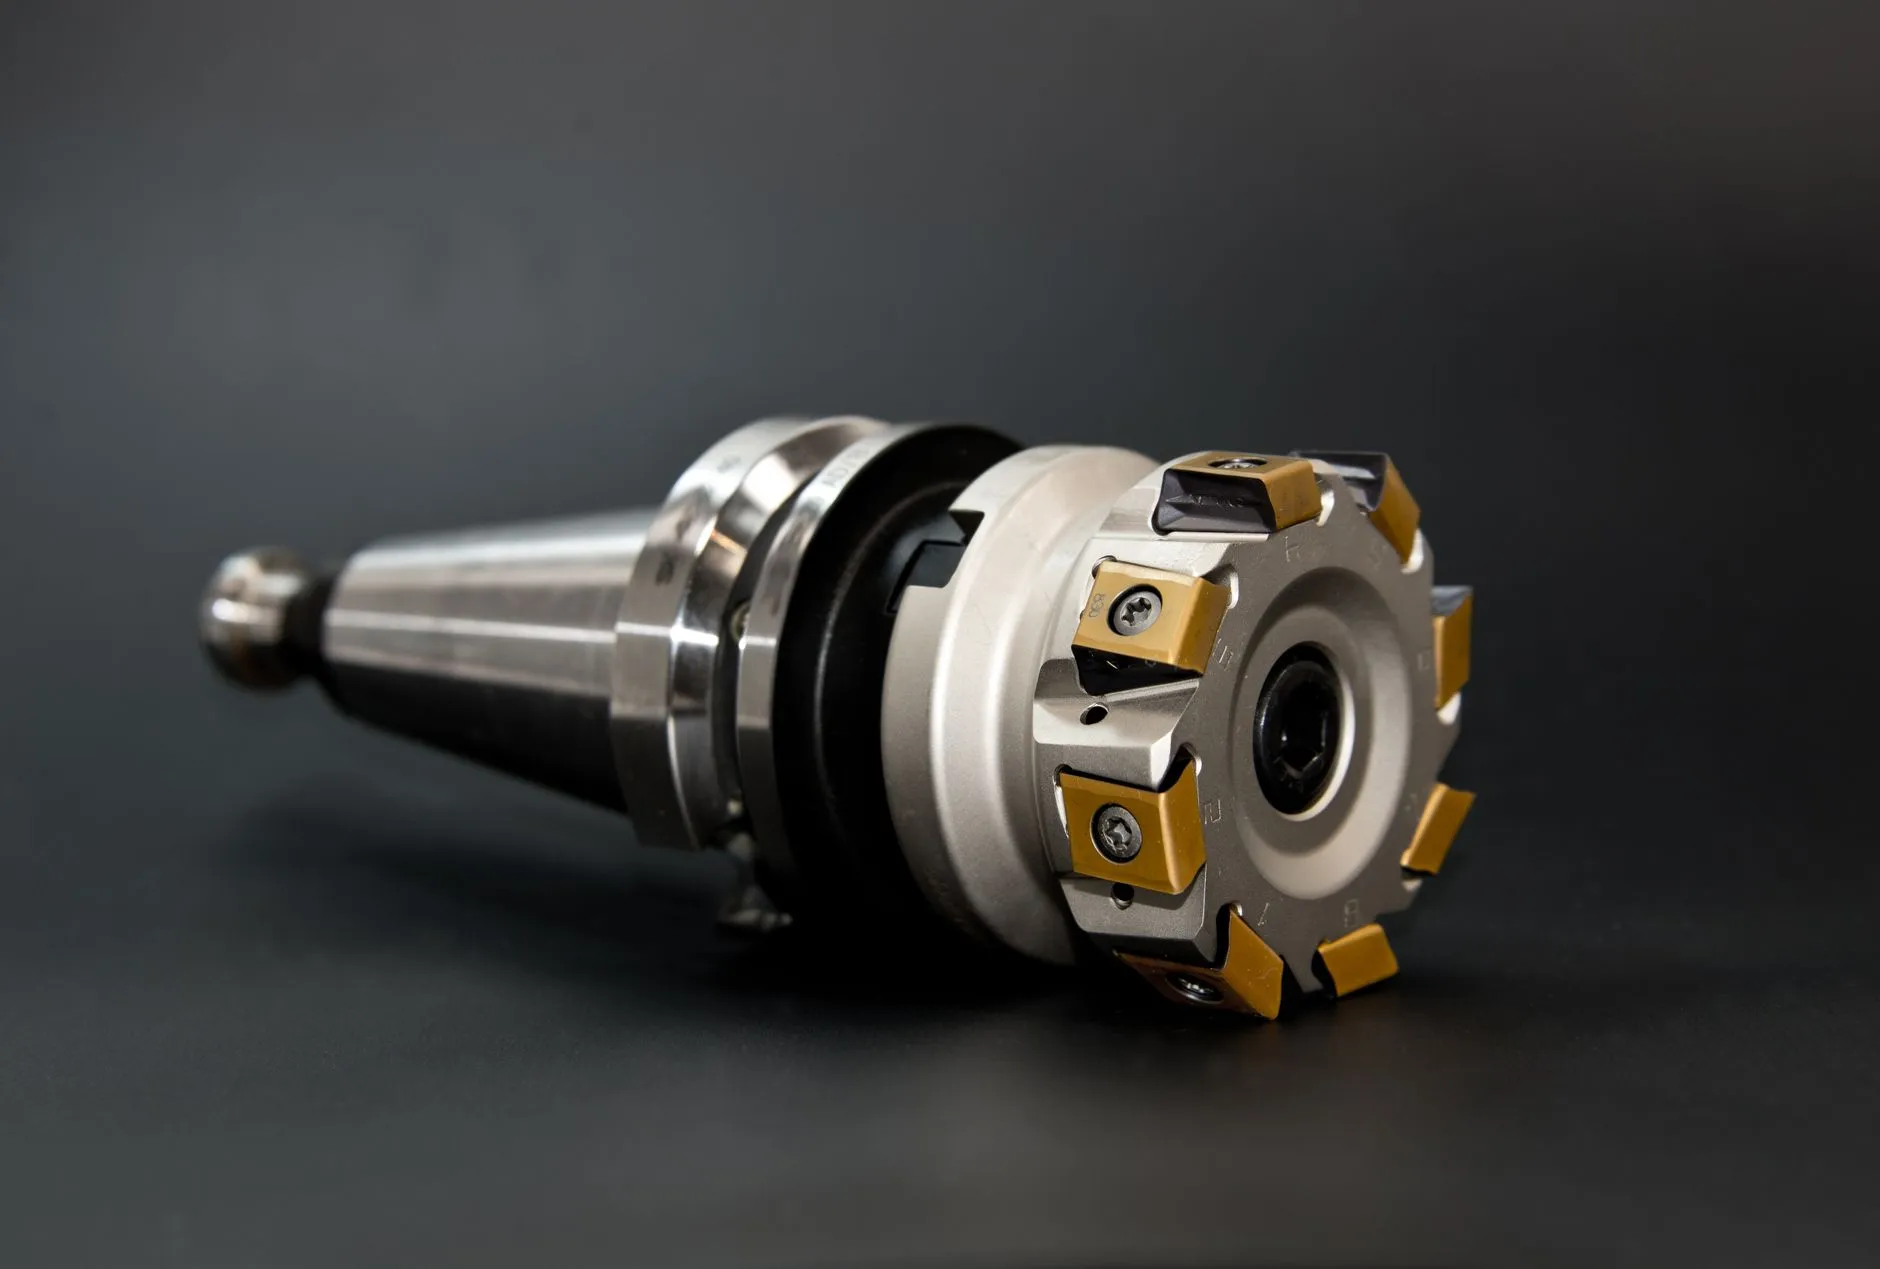
数控车床的真正优势区在轴类、盘类及回转体零件,比如注塑模的顶杆、导柱,压铸模的浇口套。这类零件如果强行上四轴或五轴铣床,不仅装夹效率低,而且圆弧插补的轮廓精度远不如车床的成形车刀一次走刀来得稳定。反过来,精密铣床(尤其是三轴联动以上机型)则负责非回转特征的加工——型腔侧壁的脱模斜度、分型面的清角、镶件上的异形冷却水道,这些都需要铣刀在不同矢量方向上进行切削。一个典型的误区是:有人试图用车铣复合机替代所有工序,但模具厂里80%以上的工件并非复杂到需要车铣联动,额外的动力刀塔成本反而推高了单件分摊费用。
从切削力学角度看,车削是连续切削,切削力方向恒定,适合追求高金属去除率;铣削是断续切削,每齿切入都会产生冲击载荷。因此,淬硬钢(HRC52以上)的精密铣削必须依赖高刚性主轴和微量润滑系统,而车削硬材料时则更考验机床导轨的抗振性。如果工件需要先软车再淬火后精磨,那么数控车床的角色就是为后续磨削机床预留合理的余量——通常单边留0.15~0.2mm,而不是像粗加工那样留到0.5mm,否则精密磨床的砂轮损耗会急剧增加,甚至造成烧伤裂纹。
配置建议:别让“万能”变成“全不能”
对于预算有限的中小型模具厂,我建议按“重切削车床+高精度铣床+慢走丝/电火花补刀”的铁三角来配置。具体来说:
- 数控车床选45°斜床身结构,主轴通孔直径不低于φ56mm,C轴定位精度控制在0.005°以内,这样能兼顾粗车和半精车;
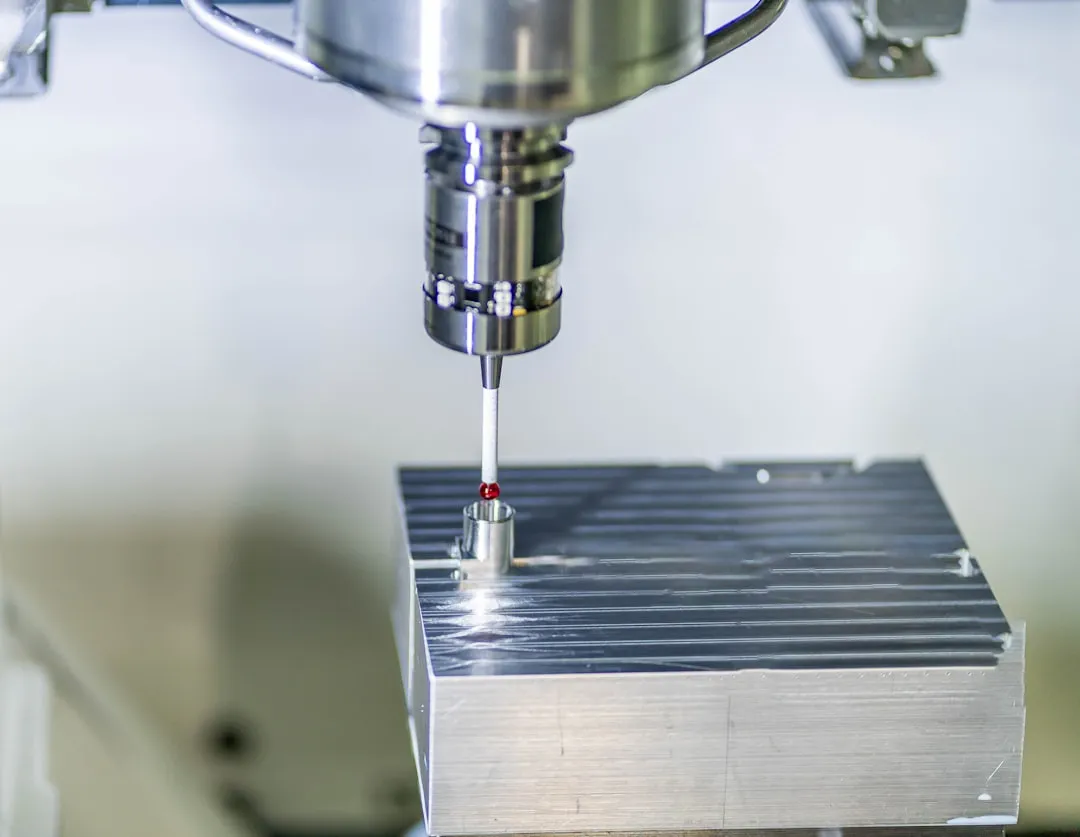
- 精密铣床优先考虑带直驱转台的机型,定位精度±0.003mm起步,主轴转速12,000rpm以上,并务必配备在线测量探针——这比单纯追求导轨硬度更实用;
- 如果涉及型孔、窄槽或深腔加工,电加工慢走丝(切割厚度可达300mm)和电火花机是铣床无法替代的补充,特别是电加工慢走丝在冲压模间隙配合面的光洁度控制上,Ra0.4μm以下几乎是唯一解。
不少技术主管忽略了一个细节:加工中心与精密铣床在模具车间的分工,应当以“刀具悬伸比”为界限——当刀具直径小于φ6mm且悬伸超过3倍径时,加工中心的换刀效率优势就让位给了铣床的精度稳定性。齿轮加工设备通常不直接参与模具制造,但若企业同时生产模架上的齿条传动机构,则需单独评估其精度等级与模具线的匹配,避免出现“高精度模具配低等级齿轮”的尴尬。
工艺链上的隐性成本:从冷却到排屑
选型时大家爱比主轴功率和行程,但真正影响模具表面质量的往往是冷却系统。数控车床加工铝合金模芯时,若高压冷却压力低于30bar,切屑容易缠绕在刀尖上造成表面划伤;而精密铣床在加工石墨电极时,则需要干切加吸尘装置,否则导电粉尘会侵入导轨防护罩。再比如线切割机与电加工慢走丝之间的抉择——前者适合冲压模的落料凸凹模,后者适合有严格尺寸公差的镶拼结构。两者的耗材成本差异高达40%,但慢走丝能多次切割修出Ra0.2μm的镜面,这是快走丝无论如何也达不到的。
从维护角度看,磨削机床的砂轮动平衡仪和磁性分离器是标配,若车间同时使用车床和铣床,务必在集中排屑系统入口前加装磁性过滤辊——因为车削的铁屑是卷曲状,铣削的切屑是碎片状,两者混合后极易堵塞排屑器。实践建议是:每台机床单独配置小型排屑机,并定期检测切削液的pH值和细菌含量(夏季建议每周一次),这比盲目追求高价位设备更能保证加工一致性。
未来趋势:数据驱动的柔性补偿
这几年,模具行业明显在往“小批量多品种”转型,单套模具的交付周期被压缩到三周以内。这就迫使数控车床和精密铣床必须具备自适应加工能力——通过主轴负载监控自动调整进给率,在余量不均匀时避免让刀。部分高端铣床已支持“在线激光对刀+自动补偿磨耗”,这能有效减少人为干预导致的批量化偏差。归根结底,选型不是参数竞赛,而是对自身产品结构的清晰认知。嘉诚达实业在服务客户时发现,真正高效的模具车间,往往不是设备最贵的,而是把数控车床的粗车精度与精密铣床的半精加工余量做到无缝衔接,再通过电加工慢走丝和精密磨床进行最后的尺寸锁定。这种阶梯式的精度分配逻辑,比单台设备的极限精度更有实际意义。
未来,随着五轴联动和在线测量技术的下放,模具加工中数控车床与精密铣床的边界会进一步模糊,但“谁更擅长去除哪种形态的余量”这个底层判断标准不会变。建议技术团队在采购前,用典型的3~5个工件进行为期两周的试切验证,记录刀具磨损曲线和热变形漂移数据——这比翻阅再多样本手册都管用。