EDITORIAL NOTE
齿轮加工设备与精密磨床选型要点:面向不同加工场景的技术对比
在齿轮加工现场,设备选型往往决定了后续三年的良品率与产线柔性。不少企业在扩产时面临同一个问题:面对滚齿、插齿、磨齿、电加工等多道工序,究竟该优先配置齿轮加工设备中的哪一类,又如何与精密磨床、加工中心形成合理搭配?这不是简单的预算分配问题,而是对工艺路线理解深度的考验。
不同加工场景对设备能力的要求差异
齿轮加工的精度等级跨度很大。模数3以下的小型齿轮,批量生产时多采用高速滚齿机配合后续磨削;而模数10以上的大型齿轮,插齿和成形磨削更为常见。热处理后的硬齿面加工,则必须依赖磨削机床来完成,磨齿机的砂轮修整精度直接影响齿形误差能否控制在DIN 5级以内。
模具类零件的加工路径又不同。型腔复杂、硬度高的模具镶件,电火花机和电加工慢走丝的组合几乎是标配,前者处理盲孔和清角,后者保证刃口和镶拼面的直线度。若把这类活件硬塞给精密铣床,刀具磨损和接刀痕会带来大量抛光工时。
关键设备的选型判断依据
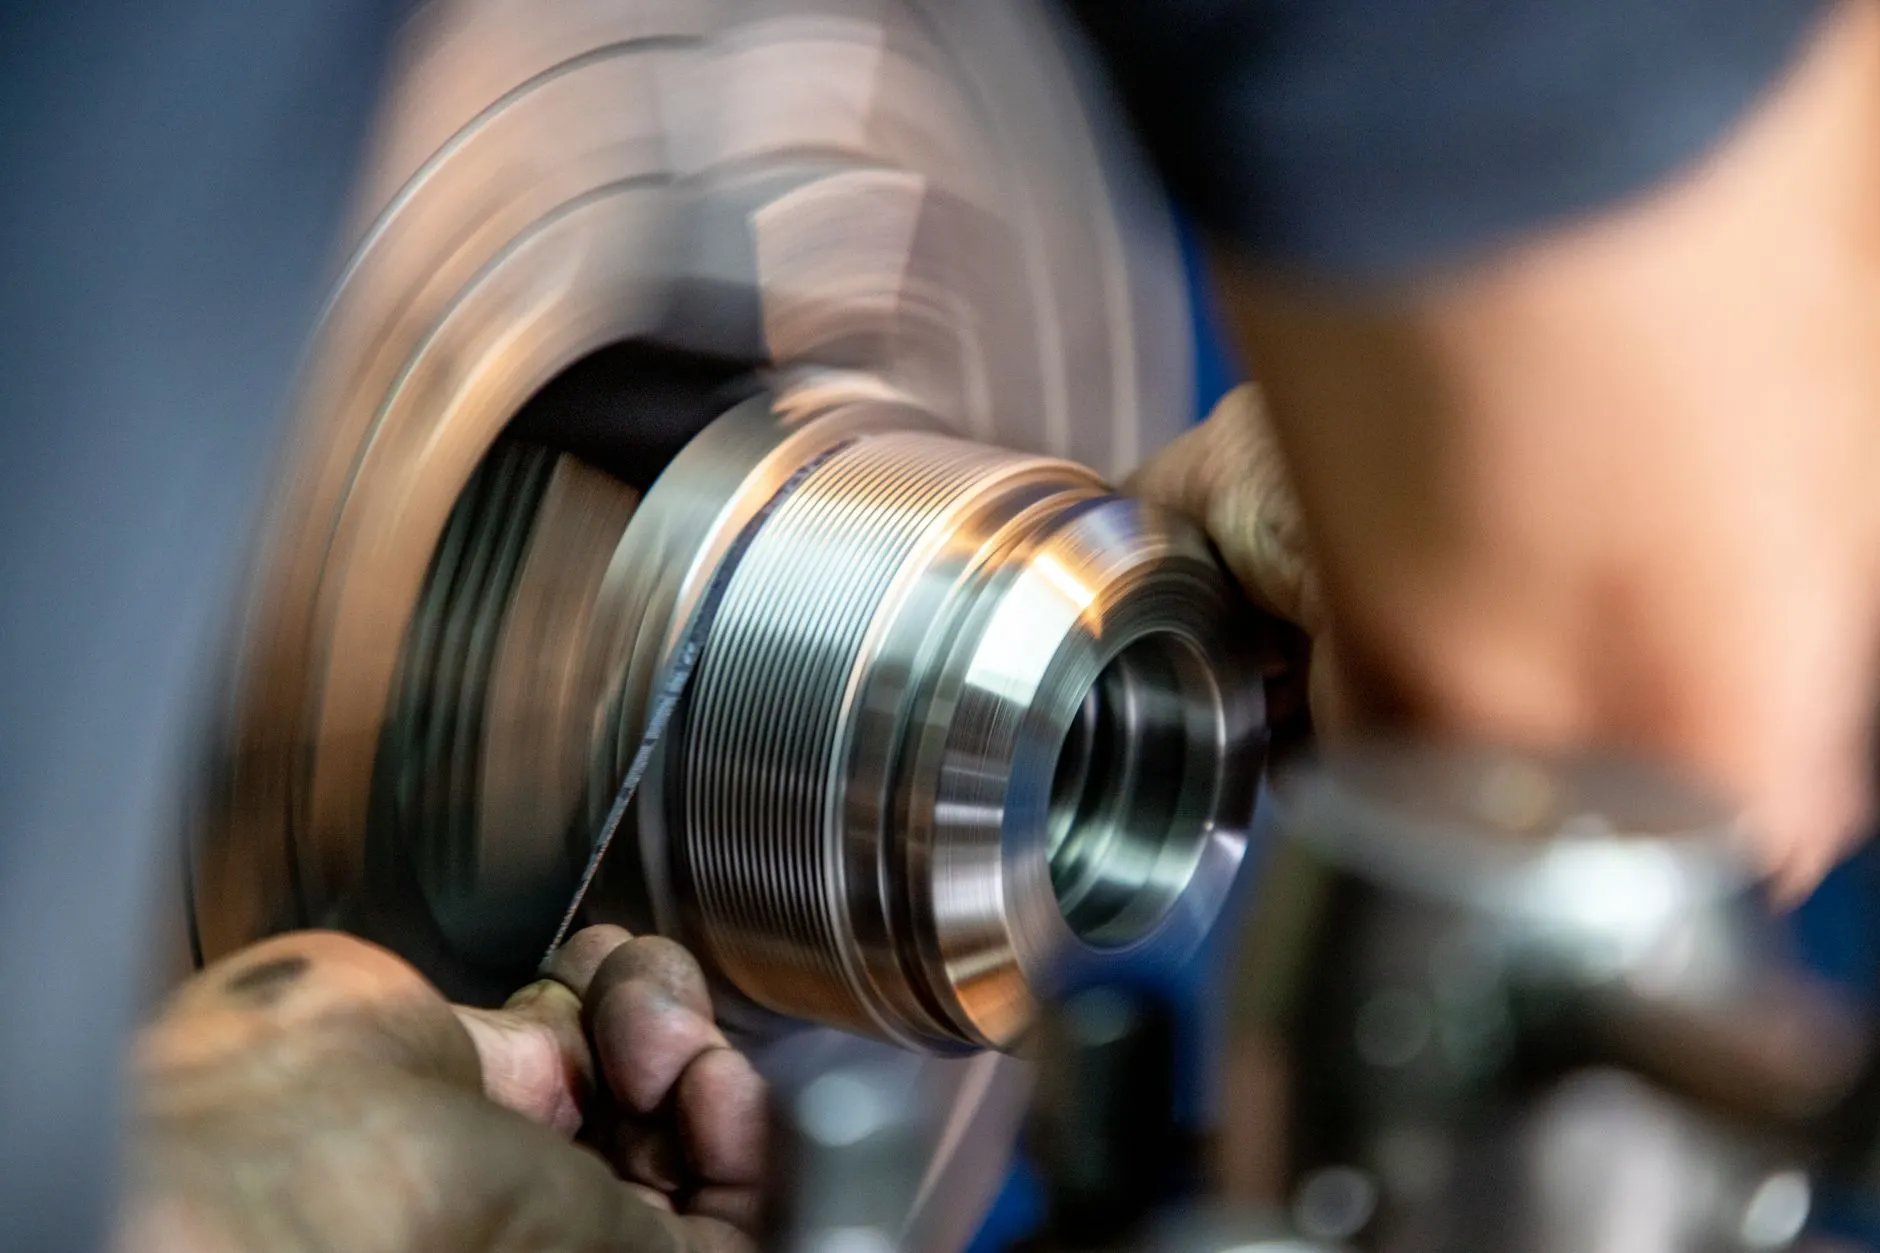
选数控车床还是车铣复合,取决于零件是否有偏心的径向孔或端面齿。车铣复合一次装夹可减少基准转换误差,但设备投资和编程复杂度明显上升。对于轴类齿轮坯件,带Y轴的动力刀塔数控车床已经能覆盖大部分需求。
精密磨床的选型要看三个硬指标:
- 砂轮线速度与主轴刚性——高速磨削时主轴热伸长补偿能力决定尺寸一致性;
- 进给轴分辨率——0.1μm级进给是磨削余量0.05mm以下场景的基本门槛;
- 在线测量闭环——批量加工中能否自动修正砂轮磨损,直接影响CPK值。
加工中心用于齿轮箱壳体类零件时,重点看定位精度和B轴分度精度,而非单纯的主轴转速。壳体轴承孔的同轴度要求通常比齿面精度更苛刻。
工艺搭配中的实践方法
一个常见的误区是把线切割机当作万能下料设备。实际上,电加工慢走丝在加工淬火钢齿轮模具的齿形镶块时,割一修二的工艺路线可将表面粗糙度做到Ra 0.4μm,但切割效率仅为粗割的40%左右。合理的做法是粗割留余量,热处理后精修,把电加工慢走丝用在精度最敏感的工序上。
齿轮加工设备与磨削工序的节拍匹配也值得推敲。滚齿机单件工时若为3分钟,磨齿机为8分钟,一台磨齿机至少配三台滚齿机才能避免在制品堆积。这种产能配比在产线规划阶段就该算清楚,而不是等设备进厂后再调。
从趋势看,齿轮加工正从单机精度竞争转向工序链的整体误差控制。设备选型的核心逻辑,是让每一台齿轮加工设备在工艺链中承担恰当的精度责任,而非盲目追求单机参数的最高值。