EDITORIAL NOTE
精密磨床与数控车床加工精度对比:如何匹配不同零件工艺需求
在精密零件制造领域,一个常见的技术决策是:这道工序该上精密磨床还是数控车床?不少工艺工程师在编排流程时,凭经验拍板,结果要么精度过剩、成本虚高,要么达不到图纸公差、反复返修。要回答这个问题,得先把两类设备的精度边界和工艺特性拆开来看。
精度差异的根源:去除机理不同
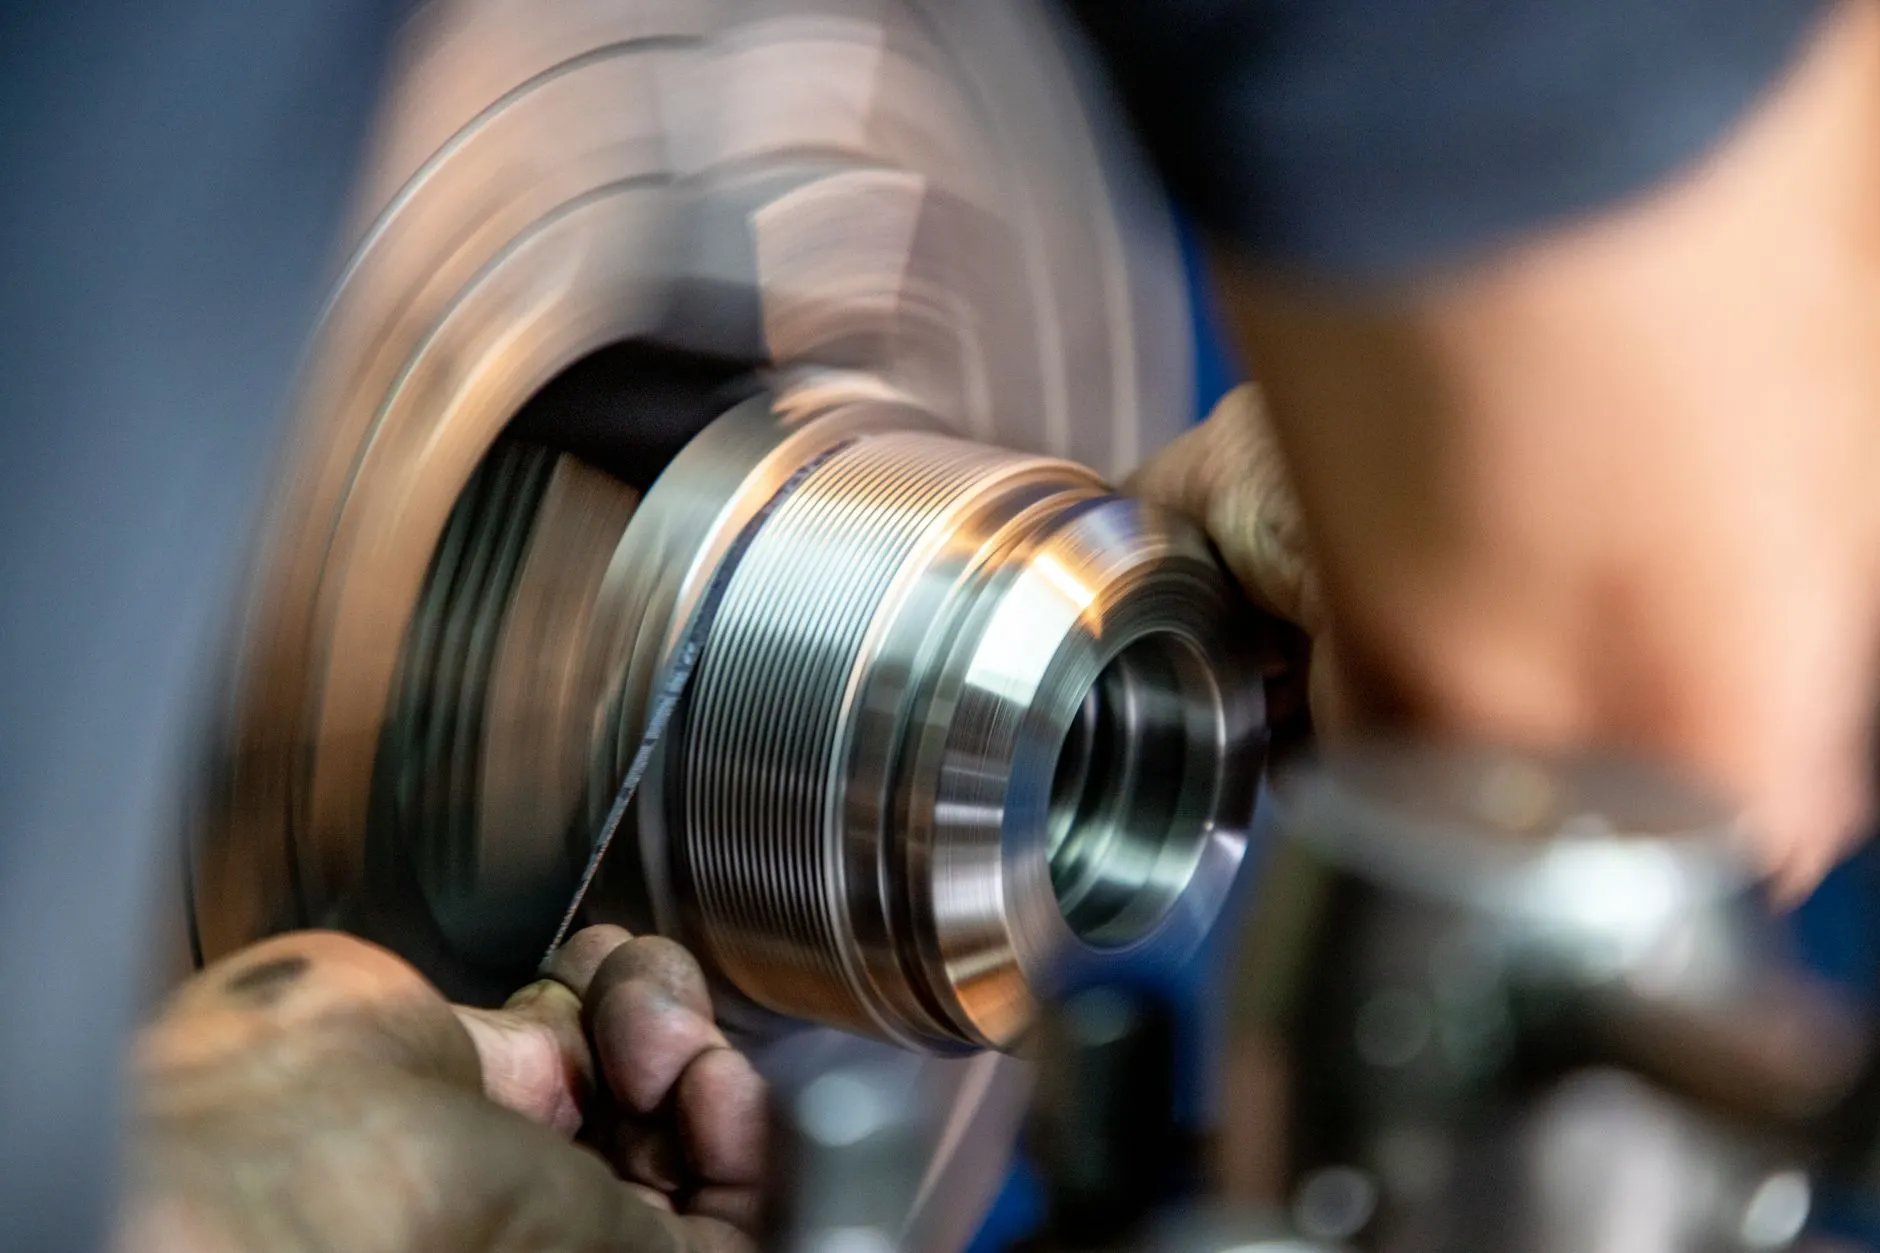
精密磨床属于磨料切削,依靠高速旋转砂轮上无数磨粒的微刃进行微量去除,单次切深可控制在微米级,表面粗糙度Ra通常可达0.1~0.4μm,高精度磨削甚至能进入Ra0.05μm区间。磨削机床的核心优势在于尺寸精度稳定性和表面完整性,特别适合淬硬钢、硬质合金等难切削材料。
数控车床则是刀具切削,依靠单刃或多刃刀具完成材料去除。现代高端数控车床的定位精度可达±2μm,重复定位精度±1μm,配合恒线速切削和热补偿功能,加工IT6级公差并不困难。但车削的局限在于:切削力较大,薄壁件易变形;刀尖圆弧和进给量直接影响表面粗糙度,Ra通常在0.8~1.6μm区间。
不同零件特征如何匹配设备
从实践角度看,选型判断可以围绕几个维度展开:
- 几何特征:回转体零件的外圆、端面、螺纹优先考虑数控车床;平面、内外圆精加工、花键、齿轮齿面则更适合精密磨床或齿轮加工设备。
- 材料硬度:HRC45以上的淬硬件,车削刀具磨损剧烈、尺寸漂移快,磨削是更稳妥的选择。
- 精度等级:IT7级以上、且对表面完整性有要求的配合面,磨削的工艺能力指数更高;IT8~IT9级的一般回转面,车削即可胜任。
- 批量与节拍:车削单件节拍短、换型灵活;磨削辅助时间长,更适合批量稳定后的精加工工序。
复杂型腔、异形孔、硬质材料微细结构,往往超出车磨的常规能力,这时需要引入加工中心、电火花机或线切割机。慢走丝电加工慢走丝在硬质合金冲模、精密齿轮模具的窄缝加工中,精度可达±3μm,与磨削形成互补而非替代。
工艺编排中的组合逻辑
真正高效的方案很少二选一。以精密齿轮为例,齿坯粗加工交给数控车床,齿形加工由齿轮加工设备完成,热处理后齿面精整则依赖磨削机床修正热变形。精密铣床承担箱体类零件的平面和孔系预加工,加工中心完成多面复合工序,最后用精密磨床保证关键配合面的最终精度。这种"车—铣—磨"的梯次配置,既控制成本,又守住精度底线。
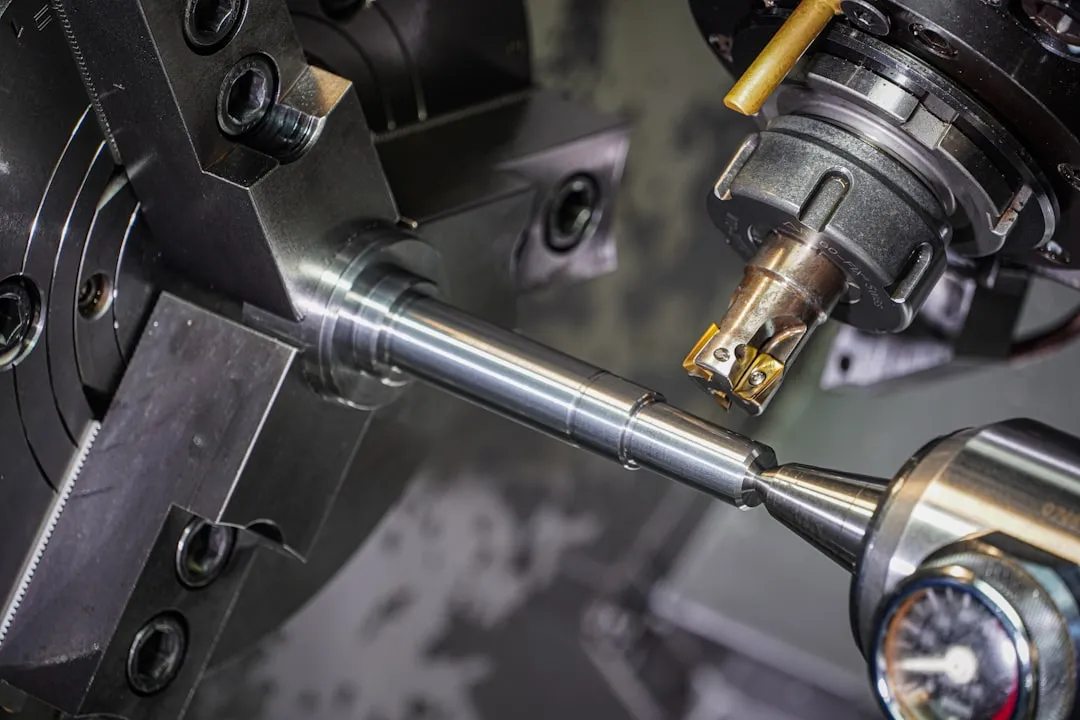
值得注意的是,精度不是孤立指标。机床热稳定性、夹具刚度、刀具磨损补偿策略,都会让标称精度打折扣。嘉诚达在服务客户时发现,同一台数控车床在连续加工4小时后,主轴热伸长可达8~12μm,若不启用热补偿,尺寸散差明显扩大。磨削同样存在砂轮钝化后的让刀问题,需要定期修整。
从趋势看,车铣复合与磨削中心的一体化正在模糊设备边界,但工艺逻辑没有变——粗加工追求效率,精加工追求稳定,超精密环节交给磨削或电加工。理解电加工慢走丝、磨削、车削各自的精度天花板和成本曲线,才能为每道工序找到最经济的落点。