EDITORIAL NOTE
大型龙门五面体加工中心与齿轮加工设备的选型要点及工艺适配分析
在重型装备与精密传动件的制造现场,一个常见的困境是:花大价钱引进的大型龙门五面体加工中心,实际稼动率却远低于预期;而齿轮加工设备选型时过度追求规格冗余,导致小模数齿轮的加工精度反而不如预期。这类问题的根源,往往不在设备本身,而在于选型阶段对工艺适配性的判断偏差。
大型龙门五面体加工中心:刚性、精度与工序集中的平衡
大型龙门五面体加工中心的核心价值在于一次装夹完成多面加工,减少反复找正带来的累积误差。但真正决定其能否胜任的,是横梁与滑枕的结构刚性以及热对称性设计。以加工大型齿轮箱体为例,若横梁在Y轴行程中段出现微米级下垂,五面体加工的角度一致性便无从保证。选型时应重点关注:
- 滑枕截面尺寸与伸出长度比(一般建议不超过1:1.2)
- 是否配置主轴热伸长补偿与横梁液压平衡
- 五面头交换的重定位精度实测值,而非样本标称值
与加工中心配合使用的精密铣床在粗加工序中承担去余量任务,二者分工明确可避免龙门机做低效重切削。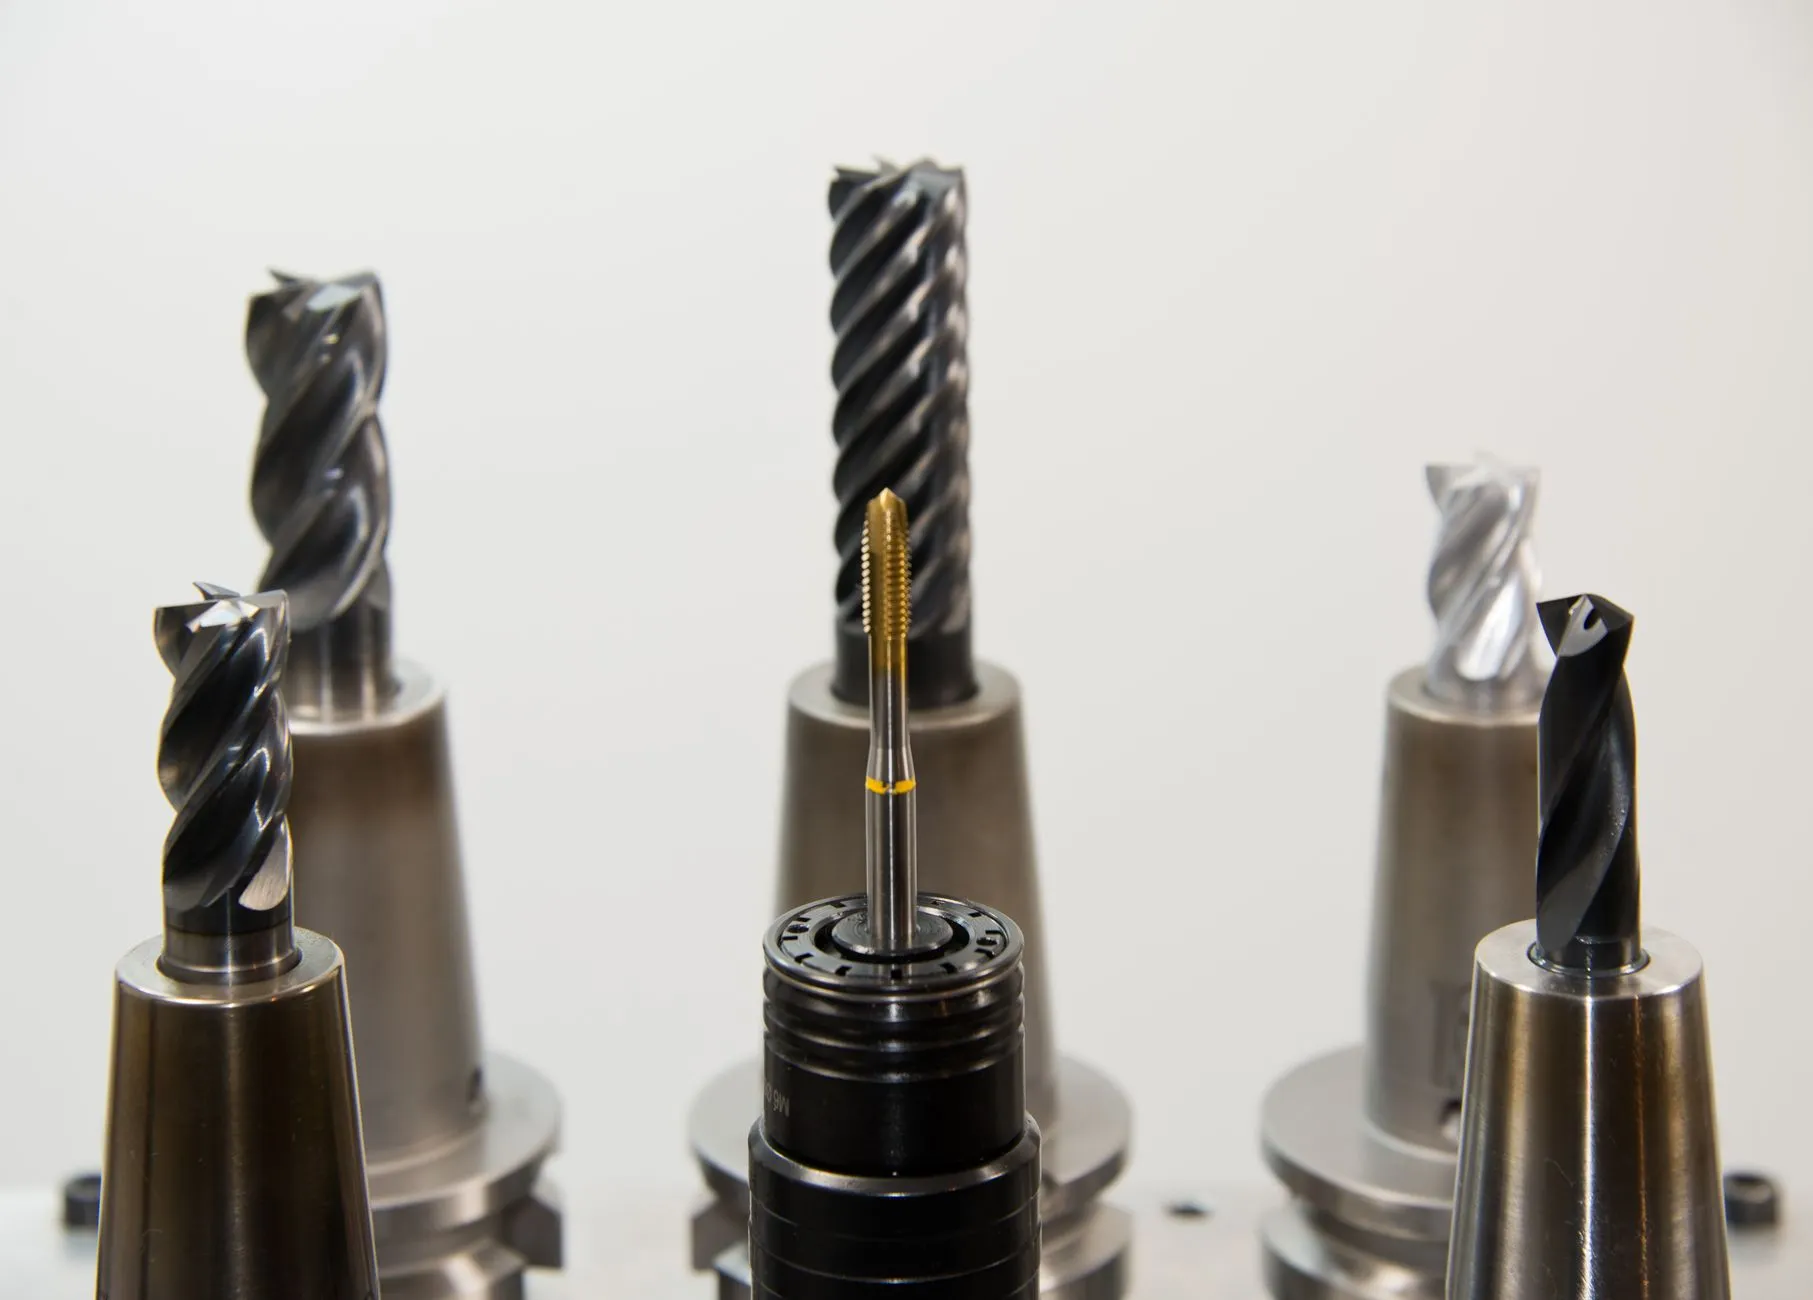
齿轮加工设备与磨削链条的工艺匹配
齿轮加工设备涵盖滚齿、插齿、剃齿、磨齿等多个环节,选型逻辑不能孤立看单机精度。滚齿机的精度等级需与后续磨削机床的加工余量匹配——若滚齿留量过大,磨齿效率下降且易产生磨削裂纹;留量过小则无法修正热处理变形。精密磨床在齿轮最终精加工中决定齿面粗糙度与齿形精度,成形磨与展成磨的选择取决于模数范围与批量。
对于硬齿面齿轮,电火花机可用于特殊齿形或模具型腔的加工,而电加工慢走丝则在齿轮模具与精密冲裁模的制造中保证刃口质量。值得注意的是,电加工慢走丝的多次切割工艺对齿轮模具的寿命影响显著,首次切割与修切参数需根据材料与厚度单独标定,不能套用通用参数表。
辅助设备与产线协同的隐性成本
数控车床在齿轮坯料加工中承担外圆与端面基准的制备,其主轴端跳与卡盘重复定位精度直接影响后续滚齿的装夹找正时间。线切割机则常用于齿轮工装夹具与非标刀具的制造。选型时容易被忽视的一点是:电火花机与线切割机的加工液处理与过滤系统,若维护成本被低估,长期运行费用可能超过设备折旧。
建议在选型阶段建立工序能力矩阵,将每台设备的精度、效率、柔性按产品族逐一对照,而非按单机参数排序。设备之间的节拍匹配与基准统一,比单机精度高一个等级更能决定最终齿轮的精度一致性。