EDITORIAL NOTE
加工中心与电火花机、线切割机协同应用:多工序加工方案设计思路
一套完整的模具或精密零件,往往不是单台设备能从头做到尾的。以一副中等复杂度的注塑模架为例,型腔、型芯需要加工中心完成粗精铣,淬火后的硬料区域要交给电火花机清角,镶件轮廓和顶针孔则依赖线切割机割出,最后还要上精密磨床保证平面度与平行度。多工序协同不是简单排产,而是要把每台设备的工艺特性吃透,才能把公差链控制住。
工序衔接中的典型矛盾
实际生产中,最容易被忽视的是基准转换带来的误差累积。加工中心铣完型腔后,若直接以毛坯面装夹上电火花,电极相对工件的定位精度往往损失0.02mm以上。类似问题也出现在数控车床与磨削机床的衔接上——车削留磨量给多了,磨削效率低;留少了,热处理变形一顶就磨不出来。有经验的工艺员会在工序间设置统一的工艺基准孔或基准面,把定位误差锁死在第一道工序。
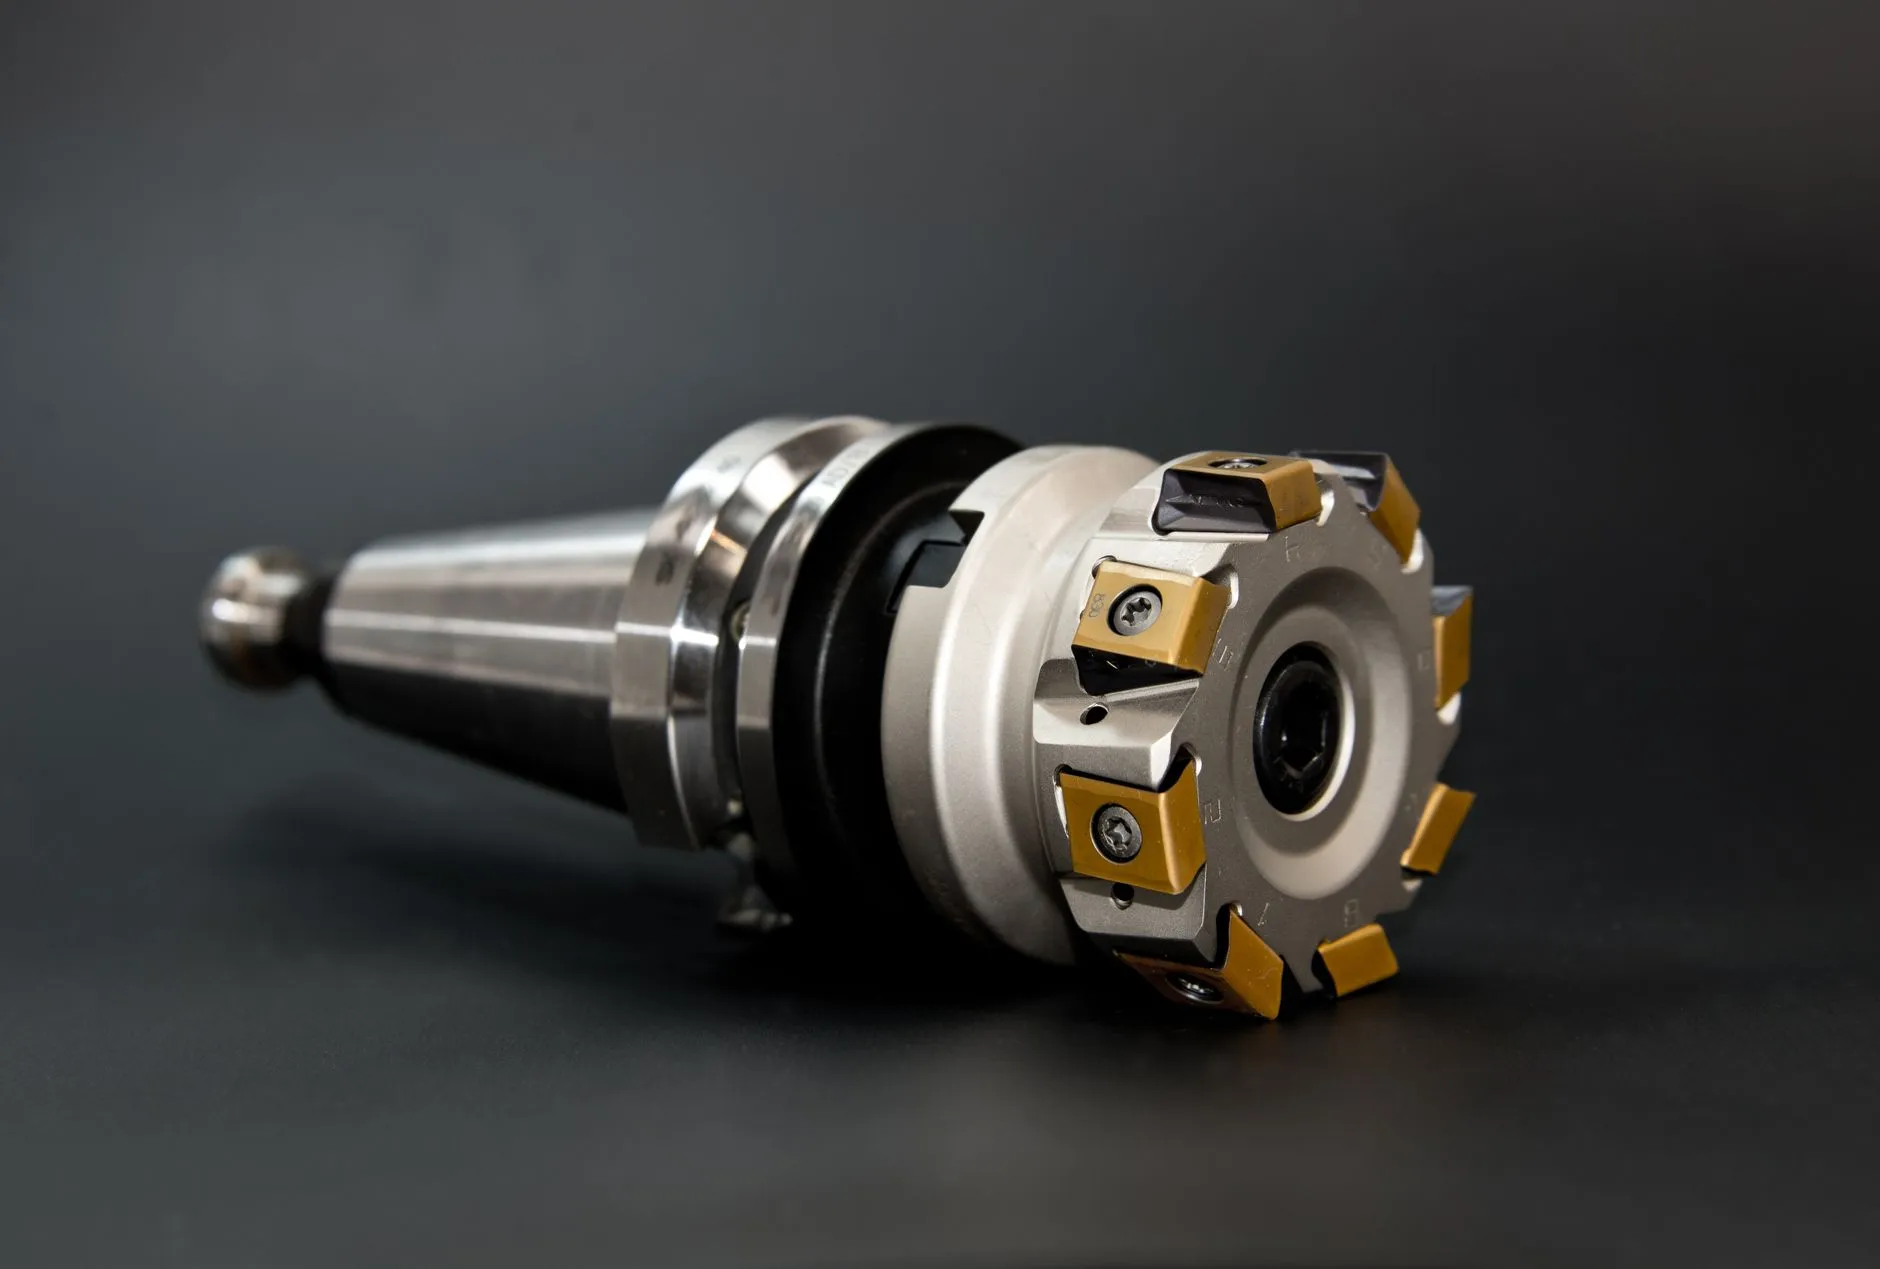
多工序方案设计的三个关键动作
- 基准统一化:从精密铣床开粗开始,就确定后续所有工序共用的定位基准,电加工和磨削都以此为准,避免反复找正。
- 余量分级预留:淬火件在加工中心留0.3~0.5mm余量,电火花机只做清角和窄槽,电加工慢走丝负责最终轮廓,磨削只修整0.05~0.1mm,各工序各司其职。
- 精度倒推分配:先确定最终公差要求,再按设备能力倒推每道工序的公差带。比如齿轮加工设备加工的齿坯,其端面跳动要在车削阶段就控制住,否则后续磨齿装夹会放大误差。
值得强调的是,电加工慢走丝在多工序方案中的角色正在变化。过去它只做最后一道轮廓切割,现在越来越多企业用它替代部分磨削工序,尤其是窄缝、清角和异形孔,一次装夹即可达到±0.005mm的精度,减少了工序周转。
实践中的排产与装夹建议
设备协同不只是工艺问题,装夹方案同样决定成败。建议对批量件采用统一夹具接口(如零点定位系统),让工件在加工中心、电火花机、线切割机之间快速换装而不丢失定位精度。排产时把热处理变形大的工序前置,给精加工留出修正窗口;对精度要求高的齿轮加工设备配套件,宁可多一次去应力回火,也不要指望后道工序硬扛变形。
嘉诚达实业在长期配套服务中体会到,多工序方案的核心不是设备越多越好,而是让每台设备只做它最擅长的那一段。把精密磨床、加工中心、电加工设备的工艺边界划清楚,工序间的公差链自然就顺了。