EDITORIAL NOTE
大型龙门五面体加工中心与齿轮加工设备选型方案解析
一套风电偏航齿圈,直径超过4米,齿面模数大、精度要求达到GB/T 10095的6级。车间里现有的3米行程龙门铣根本够不到工件中心,外协加工周期又排到了两个月后。这类问题在重型装备制造企业中并不罕见——工件越大、精度越严,设备选型的容错空间就越小。
大型工件加工的典型瓶颈
当工件单边尺寸超过2.5米、重量突破20吨时,常规立式加工中心的工作台承重和主轴行程就会同时触顶。更棘手的是,大型箱体类零件往往需要在一次装夹中完成五个面的铣削、镗孔和攻丝,多次装夹带来的累积定位误差可能达到0.05mm以上,直接吃掉齿面加工的精度余量。
与此同时,齿轮类零件的硬齿面精加工又是另一条技术路线。渗碳淬火后齿面硬度普遍在HRC58-62,普通精密铣床无法胜任,必须依赖磨削机床或电火花机进行成形磨削。这就引出一个核心问题:加工中心与齿轮加工设备如何分工协作,才能兼顾效率与精度?
五面体加工与齿轮精加工的技术分工
龙门五面体加工中心的价值在于“一次装夹、五面完成”。以动梁式结构为例,横梁在立柱上做W轴升降,配合可自动更换的直角铣头、万能铣头,能在不移动工件的前提下完成顶面、两侧面、端面和斜面的加工。对于减速机壳体、大型回转支承座圈这类零件,省去反复找正的时间往往比切削本身更有意义。
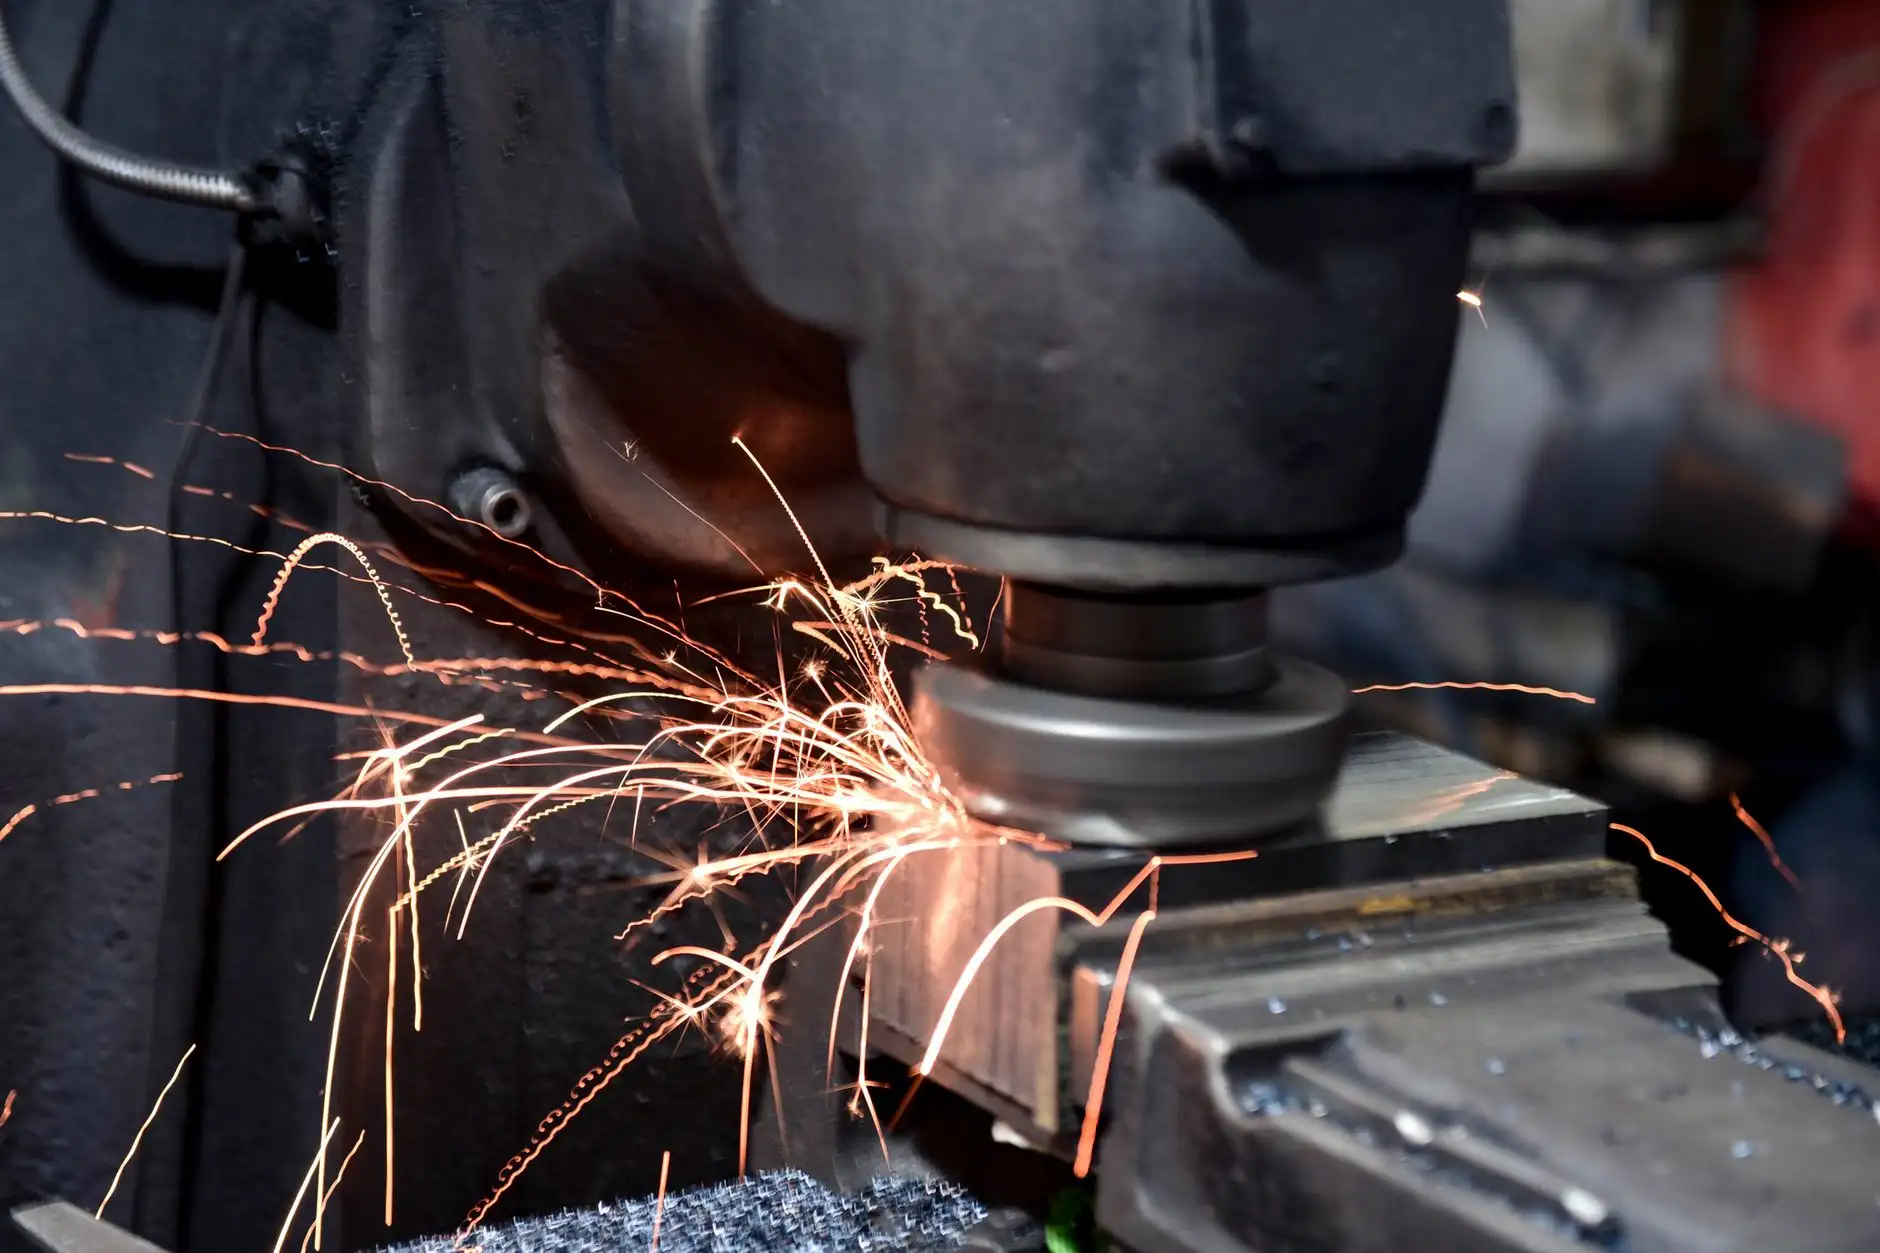
而齿面成型磨削则走的是另一条路径。数控成形磨齿机通过金刚滚轮修整砂轮截面,将砂轮轮廓直接复制到齿面上,加工模数16以上的大齿轮时,单齿磨削时间可控制在3-5分钟。如果齿面存在局部缺陷需要修整,电火花机的电极放电加工反而比磨削更灵活。至于线切割机和电加工慢走丝,它们在齿轮模具、异形齿廓试制阶段的作用不可替代——慢走丝切割淬火钢模具镶件,表面粗糙度能稳定在Ra0.4μm以内。
选型时需要量化的几个参数
- 工作台承重与行程匹配:工件重量×1.3的安全系数应低于工作台额定承重;X/Y/Z行程需覆盖工件最大外形尺寸加刀具长度。
- 主轴功率与扭矩:加工42CrMo调质钢时,面铣刀直径200mm、切深3mm的工况,主轴功率建议不低于30kW。
- 磨齿机砂轮线速度:成形磨削大模数齿轮,砂轮线速度通常控制在35-45m/s,过低会导致烧伤,过高则砂轮损耗加剧。
- 数控车床与磨床的工序衔接:大型齿圈毛坯粗车后留2-3mm磨削余量,热处理变形量需提前用数控车床修正。
产线配置的实践逻辑
嘉诚达实业在服务重型装备客户时,通常建议按“粗加工→半精加工→热处理→精加工”四段来配置设备。粗加工阶段用加工中心完成大余量去除;半精加工交给数控车床和精密铣床;热处理后的精加工则根据齿面硬度选择磨削机床或电加工慢走丝。如果工件涉及深腔模具或异形孔,电火花机的成形电极加工比铣削更经济。
值得关注的是,五面体加工中心与齿轮加工设备的复合化趋势正在加速。部分高端机型已集成在机测量系统,加工完成后直接测头检测齿距累积误差,数据反馈给精密磨床进行余量补偿。这种闭环模式将大型齿轮的加工合格率从75%左右提升到92%以上。
对于正在规划产线升级的企业,建议先梳理未来三年的典型工件图谱——最大模数、最大直径、精度等级、年产量,再倒推设备规格。盲目追求大行程或高精度,反而会让投资回报周期拉长到五年以上。