EDITORIAL NOTE
从厂房设计到设备移机搬迁:嘉诚达实业一站式加工中心交付服务实践
在精密制造领域,设备交付从来不是简单的"买与卖"。一台加工中心从确定工艺方案到稳定产出合格工件,中间横亘着厂房规划、水电气配套、设备安装调试、精度验收等一系列工程环节。嘉诚达实业在长期服务汽车零部件、模具、液压气动等行业客户的过程中,逐步将服务链条向前后端延伸,形成了一套从厂房设计到设备移机搬迁的一站式交付体系。这套体系的核心逻辑是什么?以下从几个维度展开。
一、厂房设计阶段就要考虑设备工艺匹配
许多工厂在采购齿轮加工设备或精密磨床时,往往等到设备到货才发现地面承重不足、电力容量不够、行车吊装高度受限。这类问题在后期改造成本极高。嘉诚达在项目前期即介入厂房布局评估,重点关注三项参数:
- 地基与减振:磨削机床和电火花机对振动敏感,需根据设备动态刚度要求设计独立基础或防振沟槽,尤其是镜面放电加工场景,地基振幅需控制在微米级。
- 电力与气源配置:数控车床与加工中心的瞬时功率波动较大,配电容量需留出30%以上余量;气源露点、含油量直接影响气动卡盘和换刀机构的寿命。
- 物流通道与吊装口:电加工慢走丝设备通常为整体式结构,无法拆解入厂,预留吊装口尺寸和行车吨位需提前核算。
这些细节看似基础,却直接决定设备到厂后能否一次性就位。
二、设备移机搬迁中的精度保持技术
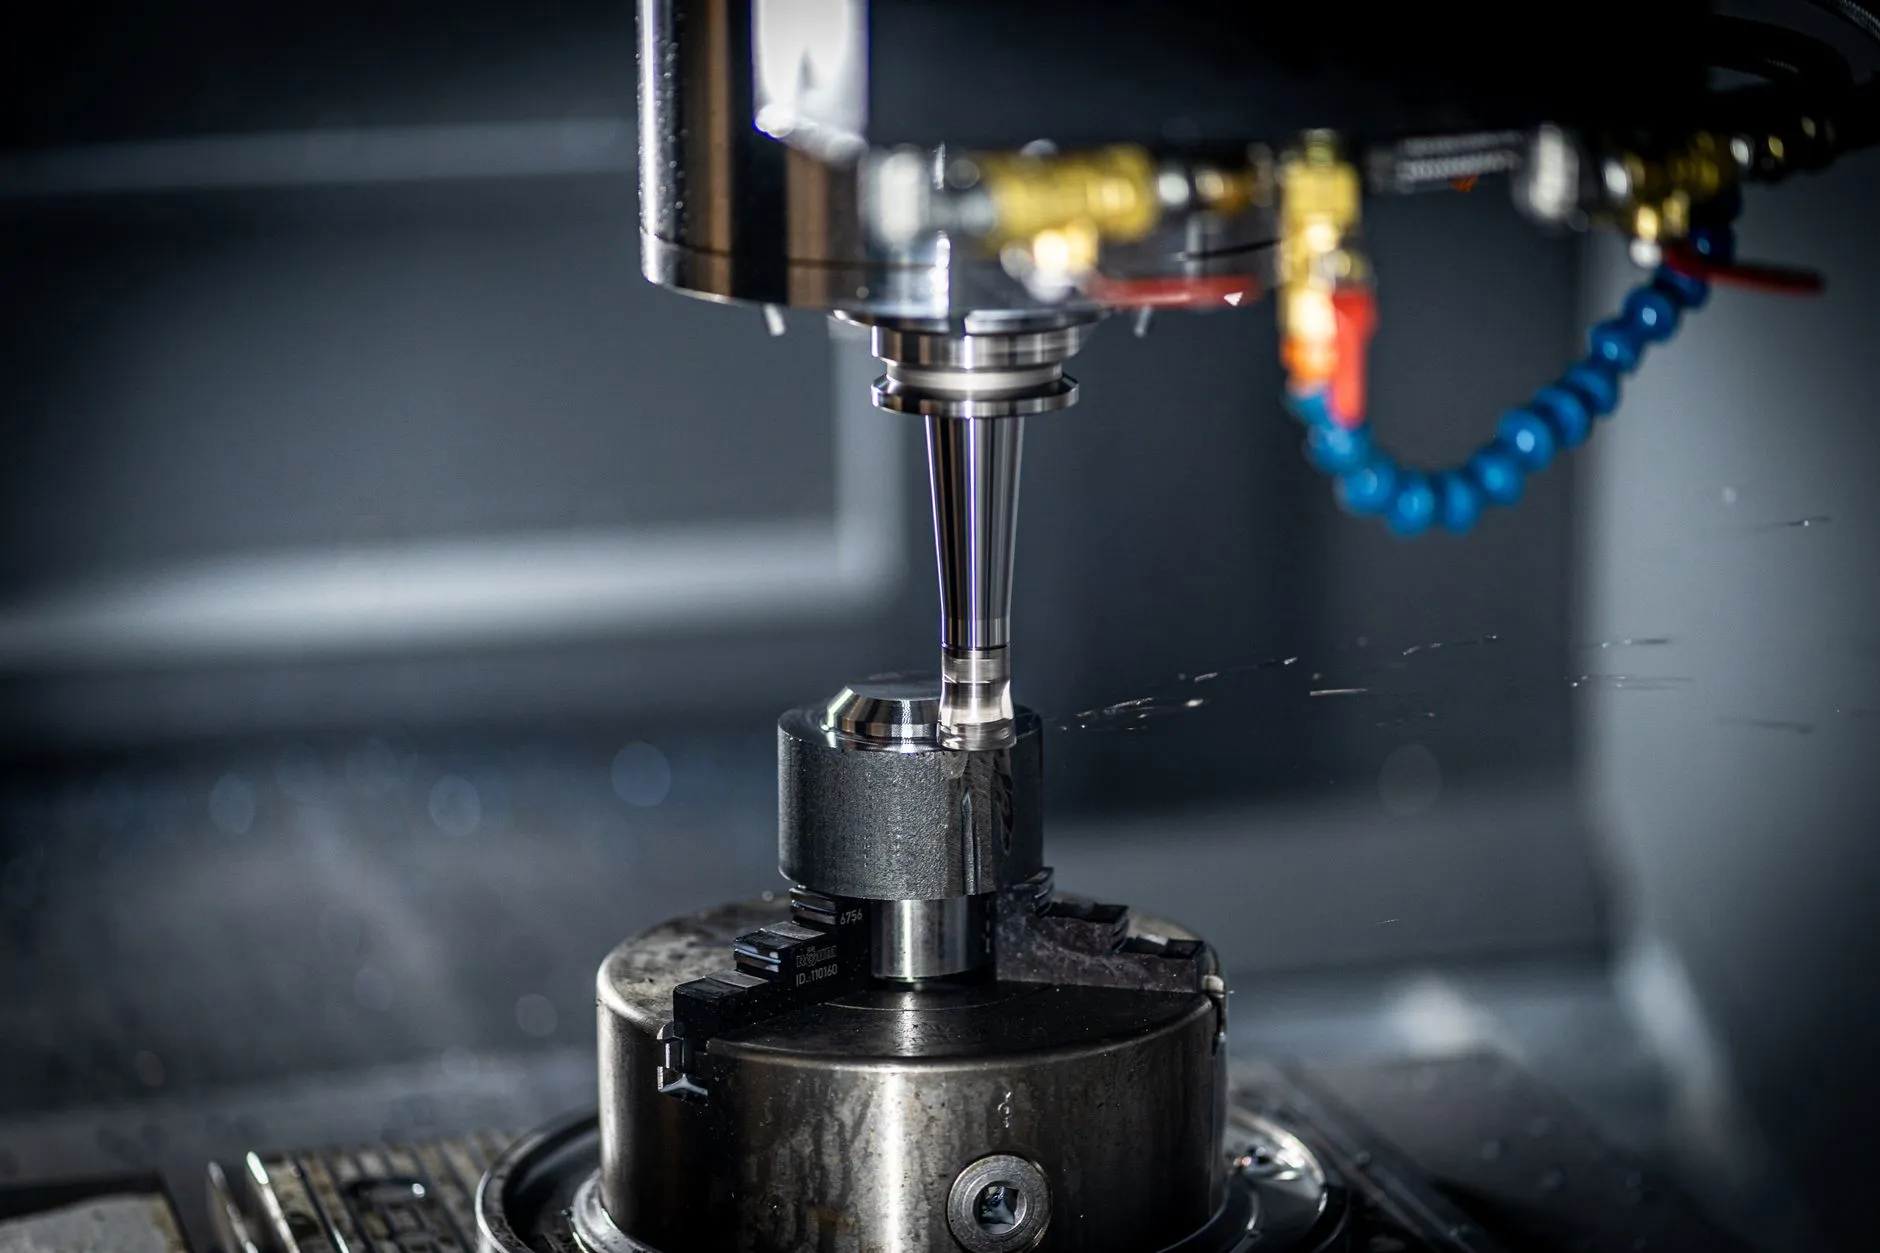
搬迁一台精密铣床或线切割机,难点不在"搬",而在"精度复现"。设备在原厂经过长期运行,导轨、丝杠已形成稳定应力分布,拆装运输会打破这种平衡。嘉诚达在移机实践中总结出几条可执行要点:
- 拆解前记录基准:对电加工慢走丝的垂直度、精密磨床的工作台平面度进行激光干涉仪打表记录,作为复位参照。
- 关键部件单独包装:齿轮加工设备的分度头、加工中心的主轴单元需定制工装固定,避免运输中微动磨损。
- 就位后分级调试:先恢复几何精度,再校验动态精度,最后用试切件验证CPK值,三步不可颠倒。
搬迁后精度恢复周期通常控制在3-5个工作日,比行业平均缩短约40%。
三、案例:某液压阀体企业的整线交付
2024年初,浙江一家液压阀体制造商需要将原有产线整体升级,涉及数控车床6台、加工中心4台、电火花机2台及线切割机3台的搬迁与新购设备混线布局。嘉诚达团队在厂房设计阶段重新规划了集中排屑系统和切削液回收管路,将磨削机床与电加工慢走丝区域做隔振分离。移机过程中,对一台使用8年的精密磨床进行导轨重新刮研,搬迁后圆度误差从原0.8μm恢复至0.5μm以内。整线从停产到恢复满产仅用11天。
这个项目的价值不在于设备数量,而在于验证了"设计-搬迁-调试-验收"闭环的可行性。
四、交付服务的趋势判断
随着齿轮加工设备和精密磨床向高转速、高刚性方向迭代,客户对交付服务的期待已从"能开机"转向"能稳定产出"。嘉诚达实业正在将服务标准向加工中心主轴热变形补偿、电加工慢走丝多次切割工艺参数包等软性交付延伸。设备是硬件,工艺是软件,两者同时到位,产线才算真正交付。