EDITORIAL NOTE
数控车床与精密铣床加工精度对比:如何为不同零件选择合适的机床设备
在精密制造领域,设备选型直接决定零件的最终品质与制造成本。嘉诚达实业有限公司在长期服务客户的过程中发现,不少技术员对数控车床与精密铣床的精度边界存在模糊认知,导致工艺路线设计不合理。本文从技术原理出发,对比两类设备的精度特性,并给出可落地的选型建议。
数控车床与精密铣床的精度差异从何而来
数控车床依靠工件旋转、刀具直线进给完成切削,主轴径向跳动通常控制在0.002mm以内,重复定位精度可达0.005mm。这种结构天然适合回转体零件,外圆与端面的垂直度容易保证。而精密铣床采用刀具旋转、工件多轴联动的方式,精度受主轴热变形、导轨直线度及伺服响应影响更大。以三轴加工中心为例,定位精度约0.008mm,但加工异形型腔时可通过补偿策略逼近0.005mm。
值得留意的是,精密磨床与磨削机床在后续精加工中扮演精度“守门员”角色。淬火后的齿轮或轴类零件,铣削或车削留下的表面应力层必须通过磨削去除,才能达到IT5级以上的尺寸公差。
不同零件特征的设备匹配原则
- 回转体类(轴、盘、套):优先选用数控车床,一次装夹完成外圆、螺纹与沟槽加工。若带有横向孔或铣扁特征,可搭配带Y轴的车铣复合中心。
- 箱体、型腔、异形轮廓:精密铣床或加工中心更合适,尤其是需要多面加工的零件,可减少重复装夹误差。
- 高硬度导电材料(淬火钢、硬质合金):电火花机与电加工慢走丝是有效补充。线切割机擅长直壁切割,而电火花机可加工盲孔与复杂三维型面。
精度之外:效率与成本的平衡点
选用齿轮加工设备时,若模数小于2、批量超过5000件,滚齿后直接采用磨削机床精加工比铣削方案更经济。对于单件或小批量模具镶件,电加工慢走丝可省去热处理变形补偿,反而缩短交期。嘉诚达实业建议:先明确零件关键公差项,再评估设备综合能力,而非盲目追求单机精度上限。
常见选型误区与纠正
有技术员认为“加工中心什么都能干”,实际上长径比大于6的深孔或细长轴,铣削时让刀量显著,此时数控车床配中心架更可靠。另一个误区是忽视线切割机与电火花机的表面完整性差异——慢走丝可达到Ra0.4μm,而电火花机通常为Ra1.6μm,后续往往需要手工抛光。
此外,精密磨床并非万能精加工终点。对于铜、铝等软质材料,磨削易堵塞砂轮,改用金刚石刀具精铣反而更稳定。选型时需综合材料、形状、公差与批量四个维度。
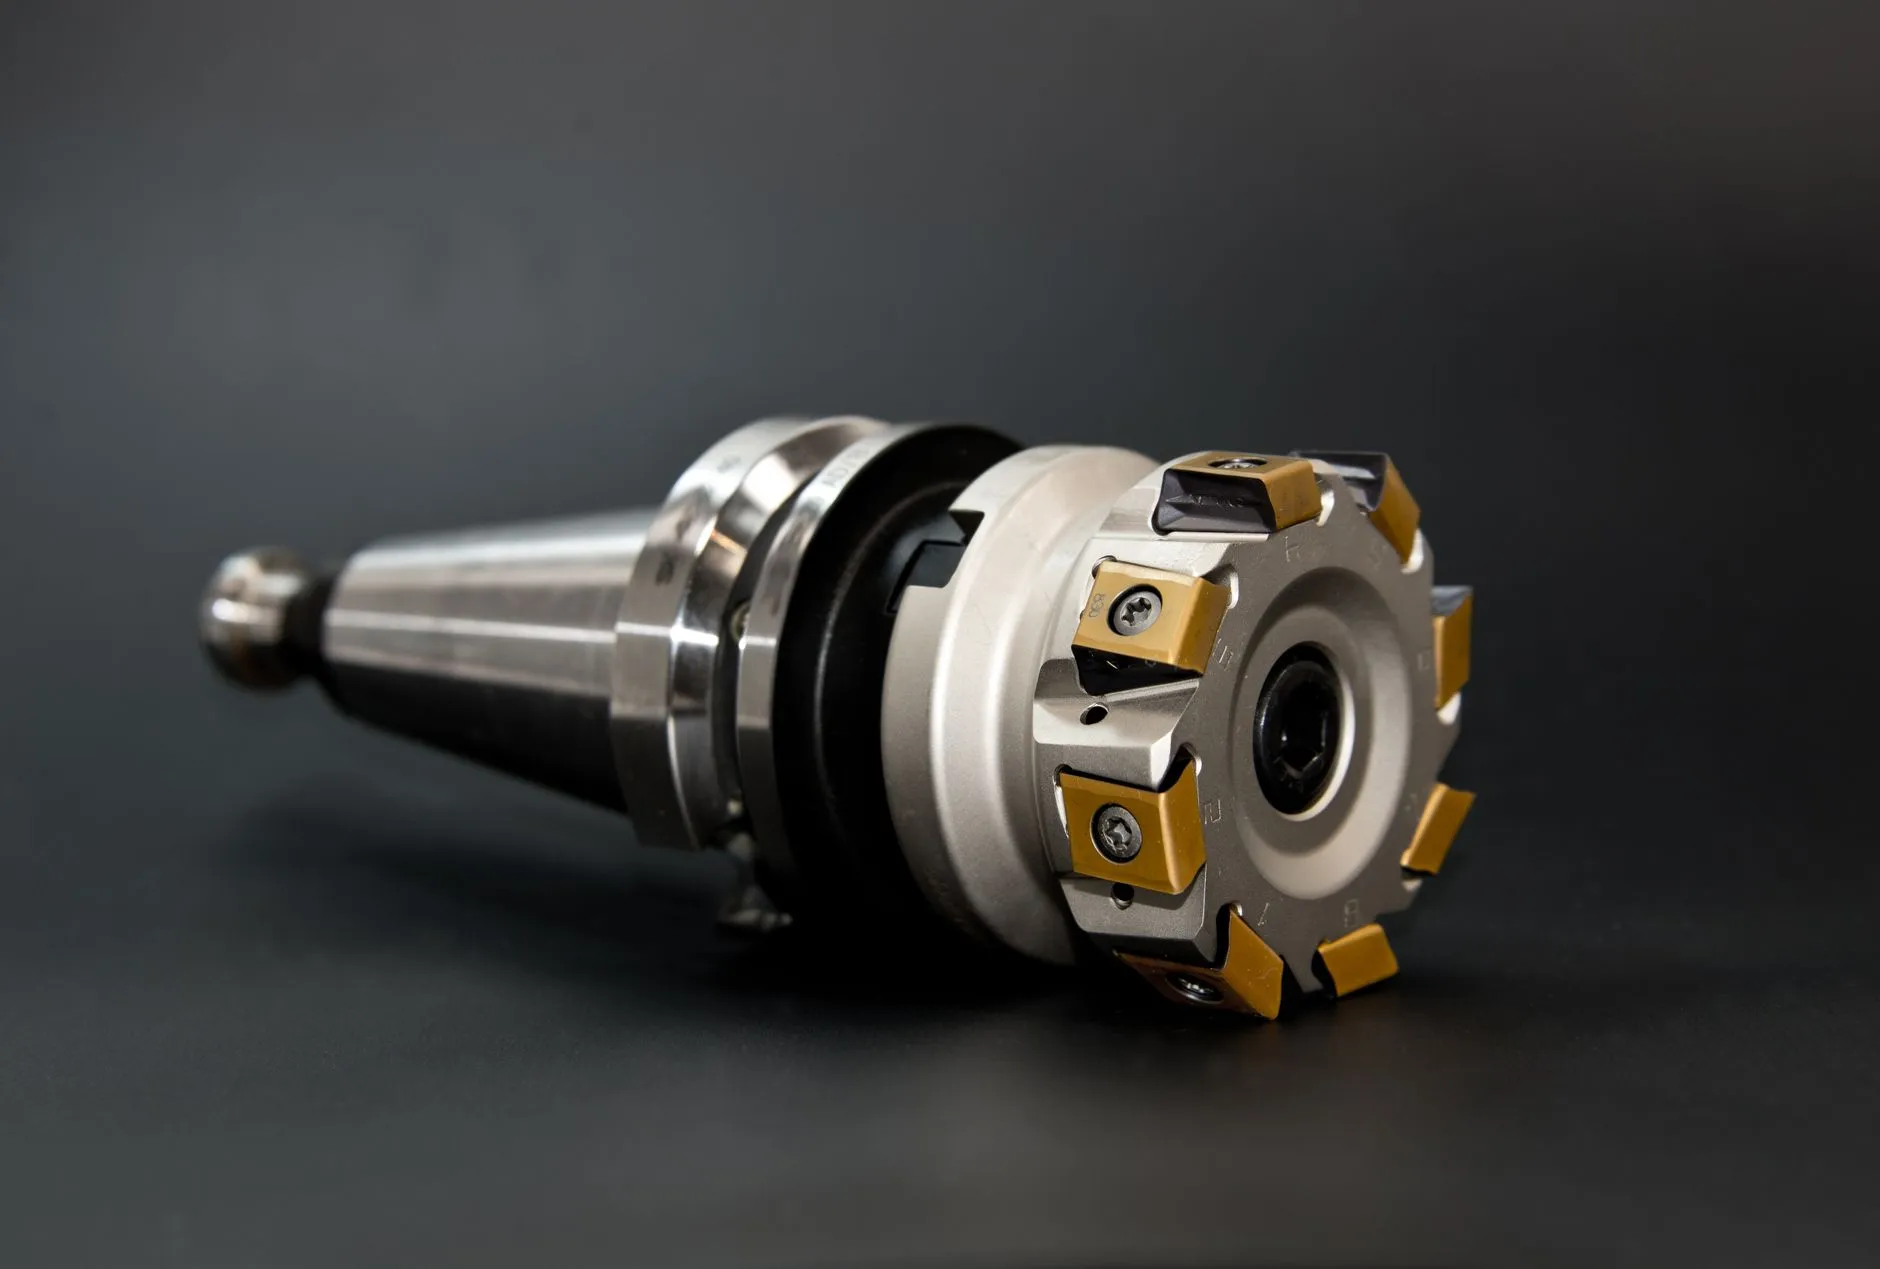
嘉诚达实业有限公司配备从数控车床、精密铣床到加工中心、电火花机、线切割机及齿轮加工设备的完整工艺链。若您正在为特定零件寻找设备匹配方案,欢迎联系我们的技术团队获取工艺验证支持。