EDITORIAL NOTE
大型龙门五面体加工中心与电火花机在模具制造中的协同应用解析
在当下的模具制造领域,型腔与型芯的几何复杂度不断攀升,尤其是汽车覆盖件模具、大型家电壳体模具,动辄要求±0.02mm的配合精度与镜面级表面质量。单一设备已很难覆盖从毛坯到成品的全部工序,多机种协同成为车间规划的核心命题。大型龙门五面体加工中心与电火花机的组合,正是在这一背景下被越来越多企业采纳的工艺路线。
为什么需要协同?两种设备的能力边界
大型龙门五面体加工中心擅长的是大尺寸工件的多面一次性装夹加工。以3000mm×2000mm行程的机型为例,一次装夹即可完成模具底面、侧面及型腔粗精铣,省去反复找正的时间,位置精度可稳定在0.01mm以内。但面对深窄筋槽、清角、硬质材料淬火后的精修,铣削力与刀具刚性就成为瓶颈。
电火花机恰好补上这一环。它利用电极与工件间的脉冲放电蚀除材料,加工时几乎不产生宏观切削力,特别适合淬火钢(HRC50以上)的深槽、窄缝和复杂曲面清角。两者之间的关系不是替代,而是粗与精、面与点、力与电的互补。
工艺衔接中的常见问题
协同应用并非简单地把两台设备摆在一起。实际操作中,以下几个问题最容易被忽视:
- 基准传递误差:加工中心完成粗加工后,工件转到电火花机,若重新拉表找正,累计误差可能吃掉0.03mm以上的余量。
- 电极与刀具的余量匹配:CNC预留的放电余量若不均匀,电极损耗会急剧上升,单件加工时间可能增加40%。
- 热处理工序的插入时机:淬火前是否完成全部粗加工和半精加工,直接影响后续精密磨床与电火花机的加工节拍。
这些问题归根结底指向同一个要求:工艺基准的统一与工序间的数字化传递。没有这套逻辑,再好的单机精度也无法转化为最终模具精度。
可落地的协同工艺方案
结合国内多家模具厂的实践,一条成熟的协同路线大致如下:
- 毛坯经数控车床或精密铣床完成六面加工,建立统一基准面。
- 大型龙门五面体加工中心完成型腔粗加工、半精加工,单边预留0.3~0.5mm放电余量。
- 热处理淬火后,由精密磨床或磨削机床修整基准面,恢复平面度。
- 电火花机进行深槽、清角与镜面放电,电极由电加工慢走丝或线切割机精密加工保证尺寸。
- 部分镶件与齿轮型腔的最终精修,可回到齿轮加工设备或高速加工中心完成光刀。
这套流程的关键在于:基准不落地、余量可预测、电极可追溯。做到这三点,大型模具的总体加工周期通常可压缩15%~25%。
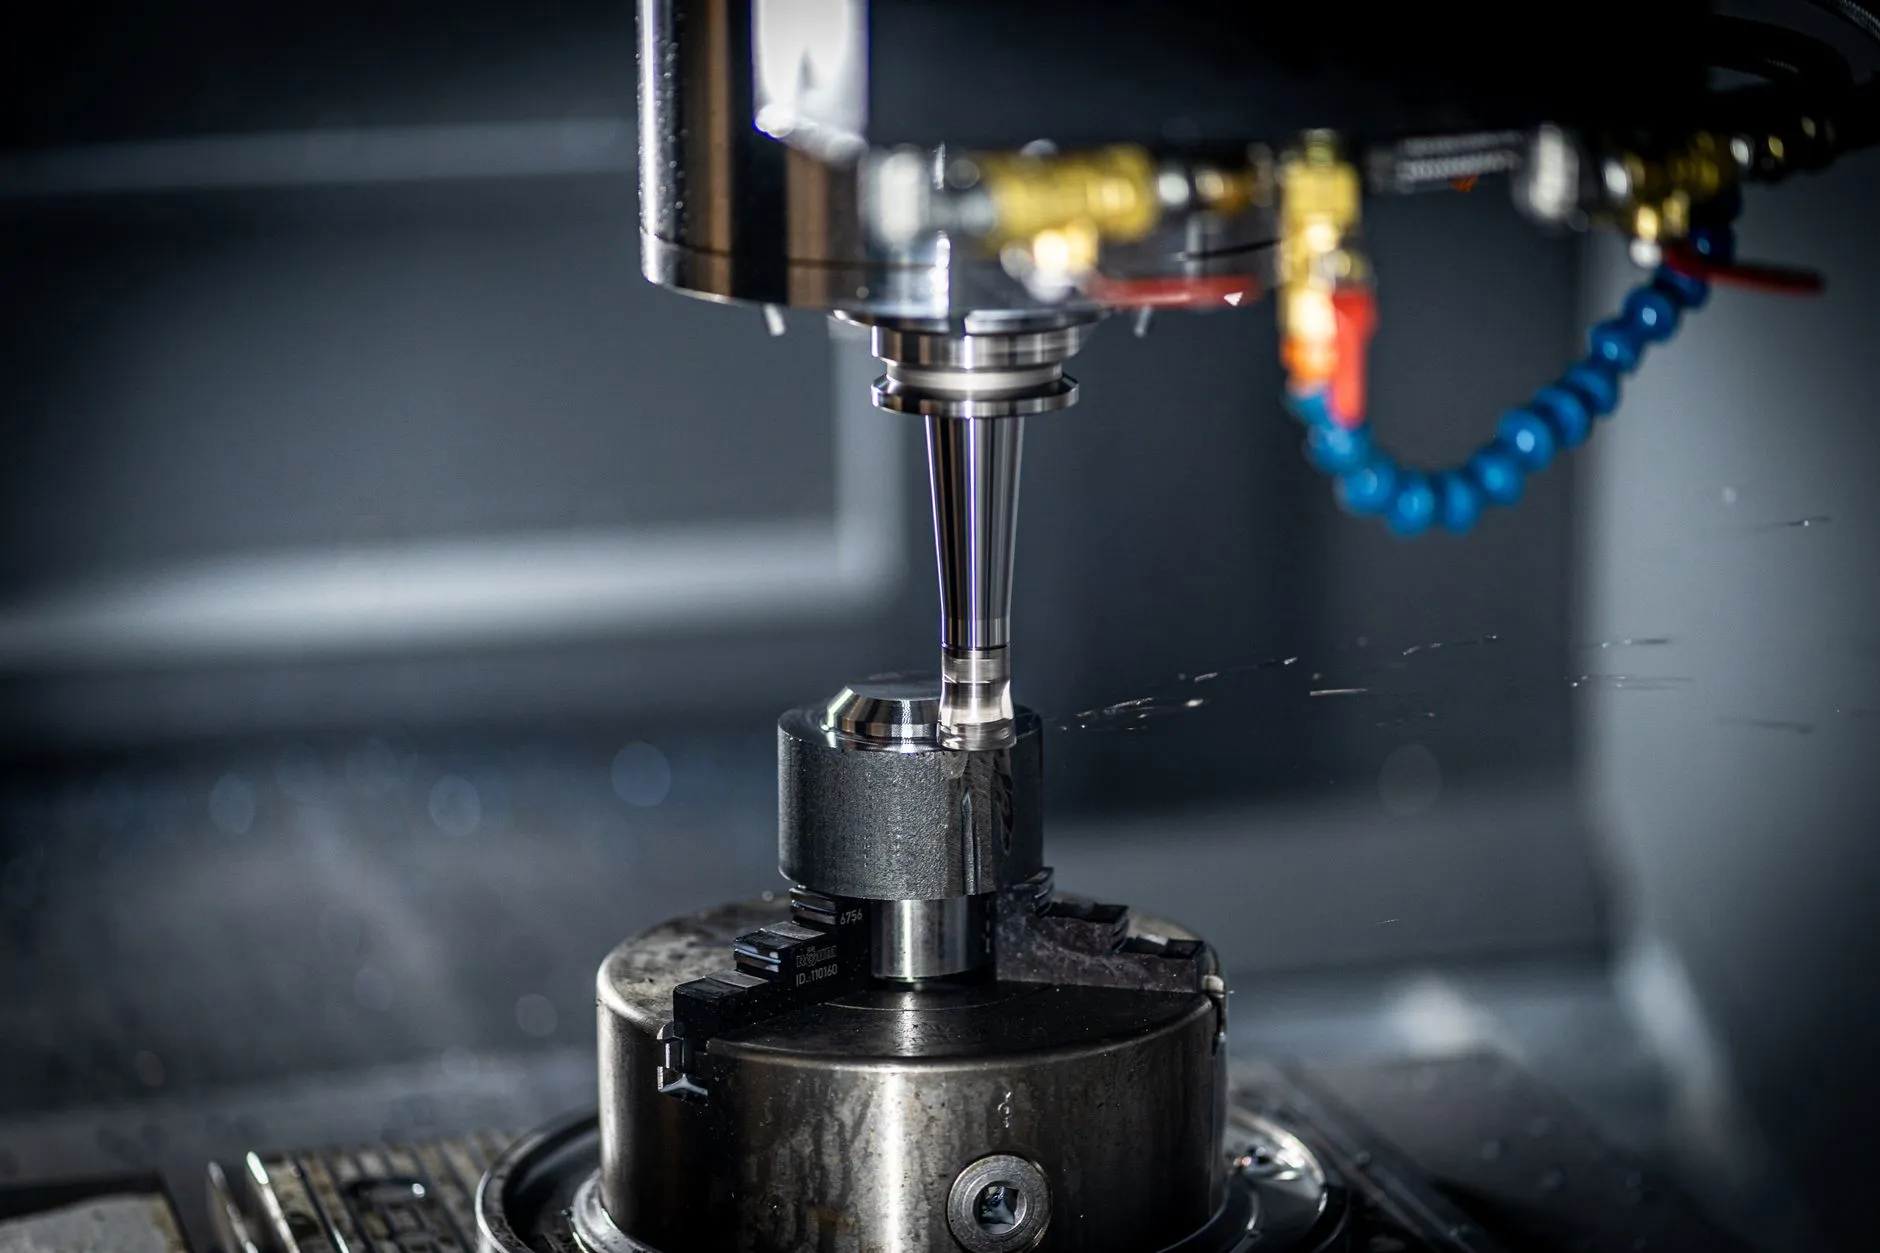
值得留意的是,电加工慢走丝在电极制造环节的角色越来越重。高精度电极的轮廓误差若超过0.005mm,放电后的型腔精度就无从谈起。因此,把慢走丝纳入协同体系,而不是当作独立工序,是很多标杆工厂的共识。
实践中的几点建议
如果企业正在规划或优化这条协同路线,可以从三个维度入手:
- 数据贯通:CAM编程时统一坐标系,CNC与电火花机共享同一套基准模型,避免人工转换。
- 余量标准化:按材料与电极规格建立放电余量数据库,减少试切次数。
- 设备匹配:龙门加工中心的定位精度应与电火花机的重复定位精度在同一量级,否则协同优势会被短板抵消。
模具制造向高精度、短交期演进,单机性能的竞争正在让位于工艺链的协同效率。大型龙门五面体加工中心与电火花机的组合,本质上是用系统思维替代单点思维。把基准、余量、电极和数据流管好,这条路线就能释放出远超两台设备简单相加的产能与精度。