EDITORIAL NOTE
嘉诚达实业:齿轮加工设备与精密磨床选型要点解析
在齿轮加工与精密零件制造领域,设备选型直接决定产品的齿形精度、表面粗糙度与批量一致性。许多工厂在采购齿轮加工设备时,往往只关注主机规格,却忽略了精密磨床、加工中心与电火花机之间的工艺匹配,导致后续产能瓶颈或精度不达标。以下从五个维度拆解选型要点。
一、按加工工艺链匹配设备组合
齿轮制造通常涵盖滚齿、插齿、剃齿、热处理后磨齿等工序。若前端采用数控车床完成齿坯加工,后端就需配置磨削机床来修正热处理变形。对于硬齿面齿轮(HRC58以上),精密磨床的砂轮线速度与进给分辨率比普通磨床要求更高,一般建议砂轮线速度≥60m/s,C轴分辨率≤0.001°。
若零件带有异形油槽或模具镶件,则需引入电火花机与线切割机。其中电加工慢走丝在加工齿轮模具的顶针孔、分流道时,可将尺寸公差控制在±0.003mm以内。完整的工艺链应包含:车削→铣削→电加工→磨削→检测,缺一不可。
二、关键精度指标与验收方法
选型时不要只看样本上的“最高精度”,而应关注加工中心和精密铣床的重复定位精度与热稳定性。以下三个指标建议现场打样验证:
- 齿距累积误差:磨齿机应≤0.008mm(GB/T 10095 4级)
- 表面粗糙度:精密磨床磨削后Ra≤0.4μm,电加工慢走丝Ra≤0.8μm
- 多轴联动精度:加工中心圆弧插补半径误差≤0.01mm/300mm
建议要求供应商提供连续8小时的温升测试报告,主轴热伸长超过15μm的设备需谨慎评估。
三、柔性化与自动化配置建议
小批量多品种场景下,数控车床与加工中心应优先选择带刀库和自动换爪功能的机型。对于电火花机,配置C轴和自动电极交换库(ATC)可将换型时间从40分钟压缩到8分钟。若月产量超过5000件齿轮,建议将精密磨床接入桁架机械手或关节机器人,实现磨削→清洗→检测的连线生产。
值得留意的是,电加工慢走丝在无人化夜班运行中,需搭配自动穿丝与断电记忆功能,否则废品率会显著上升。
四、案例:某减速机齿轮车间选型调整
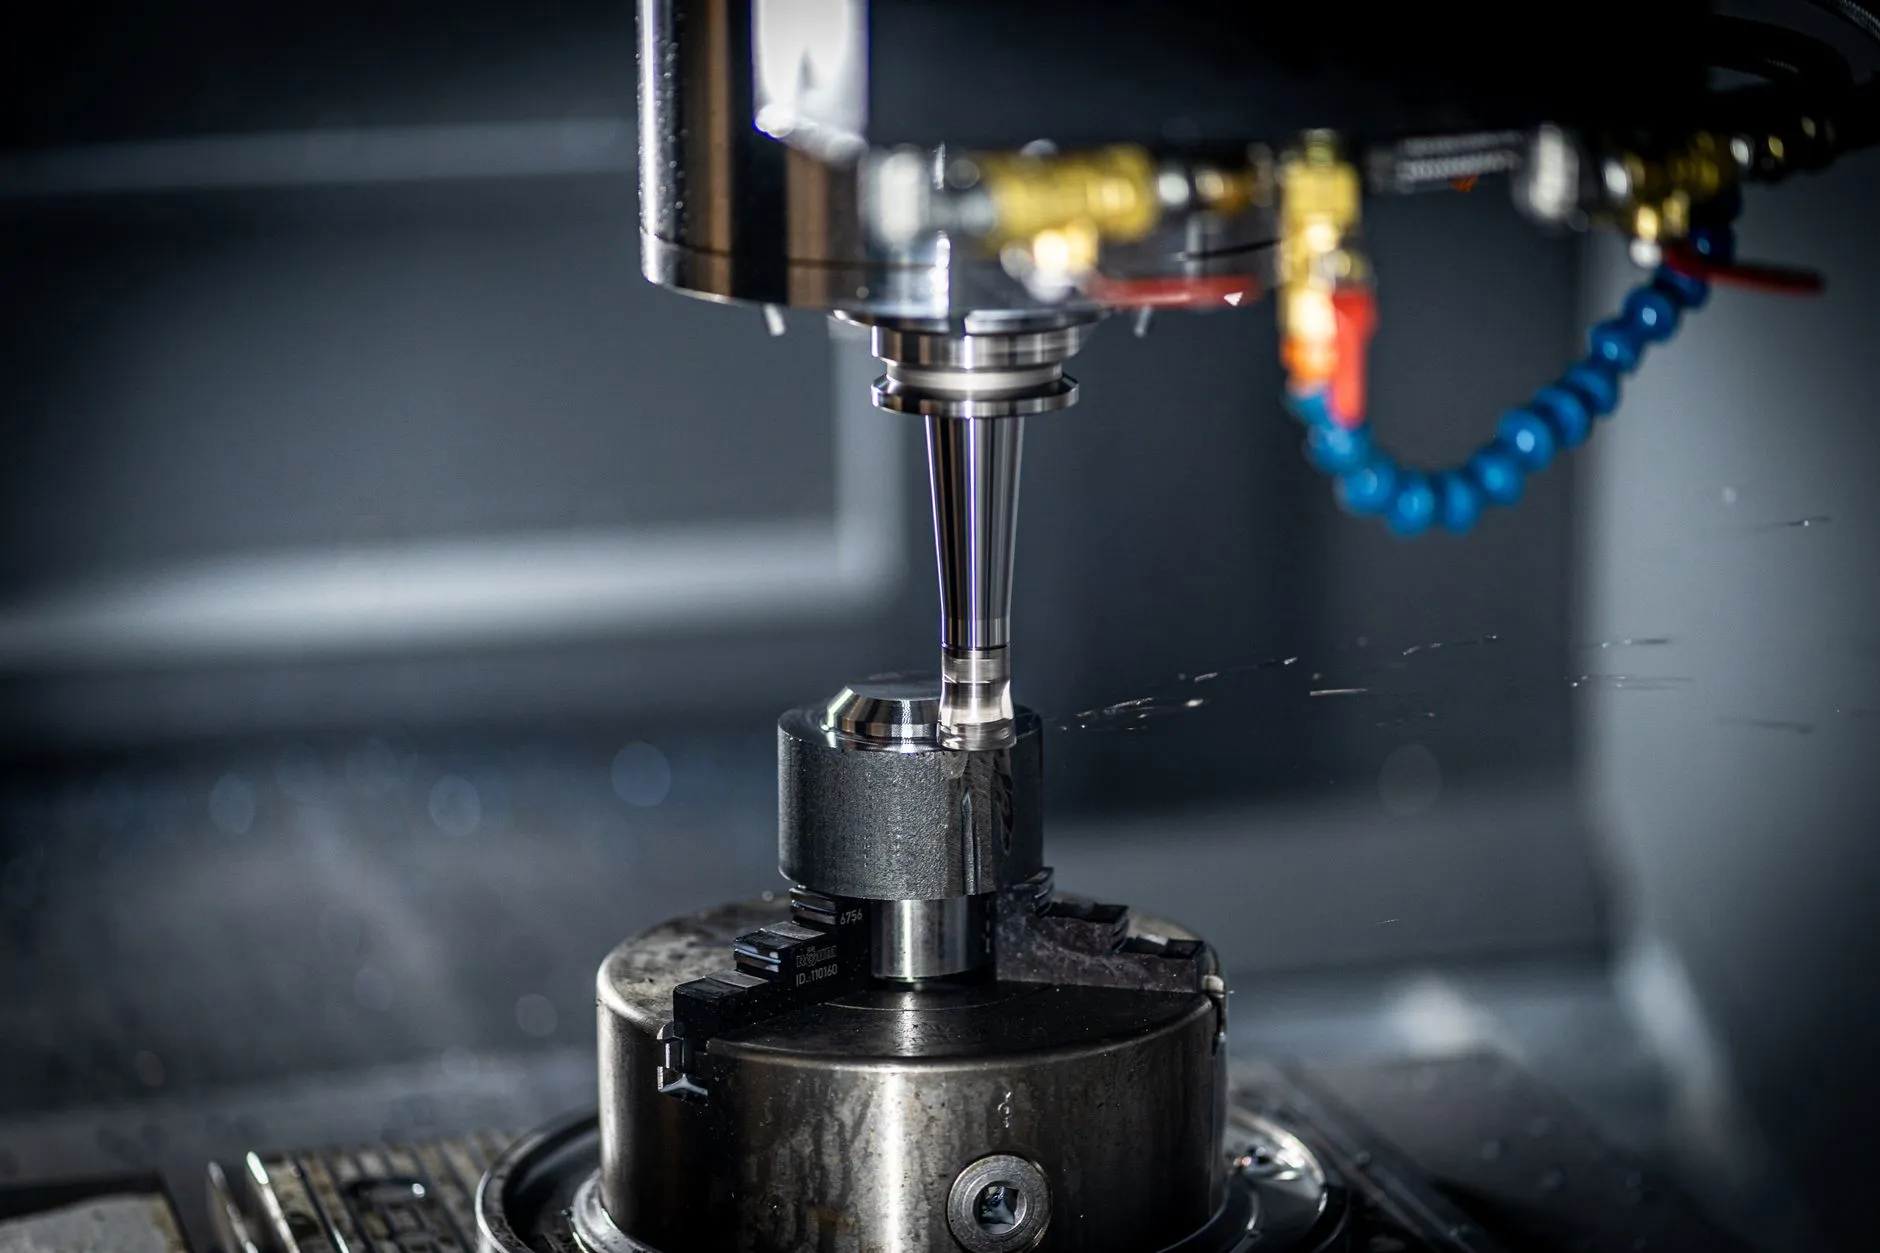
浙江一家减速机厂原使用普通滚齿机+热处理+普通外圆磨,齿面出现明显振纹,废品率12%。后引入一台精密磨床(成形磨削,CBN砂轮)和一台电火花机(用于修复砂轮修整器),并将加工中心更换为高刚性精密铣床加工基准端面。调整后齿形误差从0.015mm降至0.006mm,废品率降至2.3%。该厂还补充了一台线切割机用于自制工装,进一步降低了外协成本。
齿轮加工设备与精密磨床的选型,本质是精度链、刚性链与自动化链的匹配。建议先明确零件模数、硬度与批量,再反向推导各工序设备的精度余量。嘉诚达实业可提供从数控车床、加工中心到电加工慢走丝、磨削机床的整线配置咨询,欢迎带图纸与节拍要求做工艺验证。