EDITORIAL NOTE
电火花机与线切割机在模具制造中的技术应用与维护保养
模具制造精度的提升,往往取决于加工设备能否在硬质材料上实现微米级去除。当淬火钢硬度超过HRC50时,传统精密铣床和数控车床的切削效率急剧下降,此时电火花机与线切割机便成为不可替代的工艺环节。嘉诚达实业在长期服务模具企业的过程中发现,合理搭配电火花机与线切割机,并辅以齿轮加工设备和精密磨床的前道工序,能显著缩短模具交付周期。
电火花机与线切割机的工艺分工
电火花机依靠工具电极与工件之间的脉冲放电蚀除材料,适合加工深窄槽、清角及复杂型腔。而线切割机以移动的金属丝为电极,擅长贯通轮廓的切割,尤其电加工慢走丝技术可将尺寸精度稳定控制在±0.003mm以内。两者在模具制造中形成互补:电火花负责盲孔与三维曲面,线切割则完成镶件外形与顶针孔的最终成形。
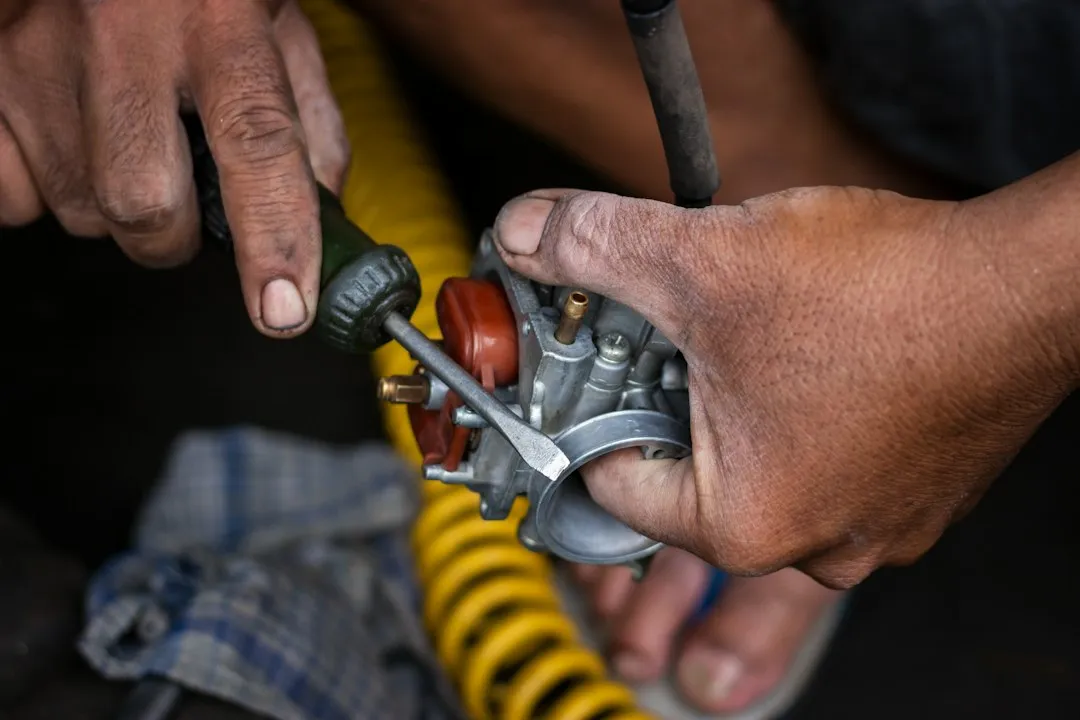
值得注意的是,加工中心完成粗加工后,残留的加工应力会导致后续电加工出现变形。建议在磨削机床上进行去应力退火前的预磨,再转入电火花工序。这一细节往往被忽视,却直接影响模具寿命。
维护保养的量化指标与执行要点
电火花机的维护核心在于放电间隙的稳定性。工作液过滤系统每500小时需更换滤芯,否则电蚀产物堆积会导致拉弧。电极装夹的重复定位精度应每月用千分表校验,超过0.01mm必须重新修整基准面。
- 线切割机:导轮与轴承每300小时检查径向跳动,超过0.02mm需成套更换;工作液电阻率维持在10-15kΩ·cm。
- 电火花机:伺服电机碳刷每800小时清理,Z轴垂直度每季度用大理石角尺检测。
- 齿轮加工设备与精密磨床:导轨润滑油按压力表读数补充,避免因缺油拉伤影响前道精度。
嘉诚达实业的技术团队曾统计,严格执行上述保养的产线,电火花机电极损耗率可降低18%,电加工慢走丝的断丝频率从每周2.3次降至0.4次。数据虽小,对连续生产的意义却很大。
工艺协同的实践建议
模具企业不妨建立“精密磨床预成形—加工中心粗加工—电火花机精修—线切割机终切”的标准流程。对于齿轮模具,还需在齿轮加工设备上完成齿形预加工,再用电火花修整齿根圆角。每道工序留0.05-0.1mm的余量,既能保护电极,又能保证最终尺寸。
设备不是孤立存在的。把数控车床、磨削机床与电加工设备纳入同一套点检体系,用数据驱动保养决策,才是模具制造走向稳定量产的关键。