EDITORIAL NOTE
精密磨床与加工中心在模具制造中的工艺对比及选型建议
模具型腔的最终精度,往往不取决于单一设备的极限性能,而在于工艺路线是否匹配。嘉诚达实业在长期服务模具客户的过程中发现,精密磨床与加工中心并非简单的替代关系,而是互补组合。理解两者的工艺边界,比盲目追求高价设备更务实。
两种工艺的去除机理差异
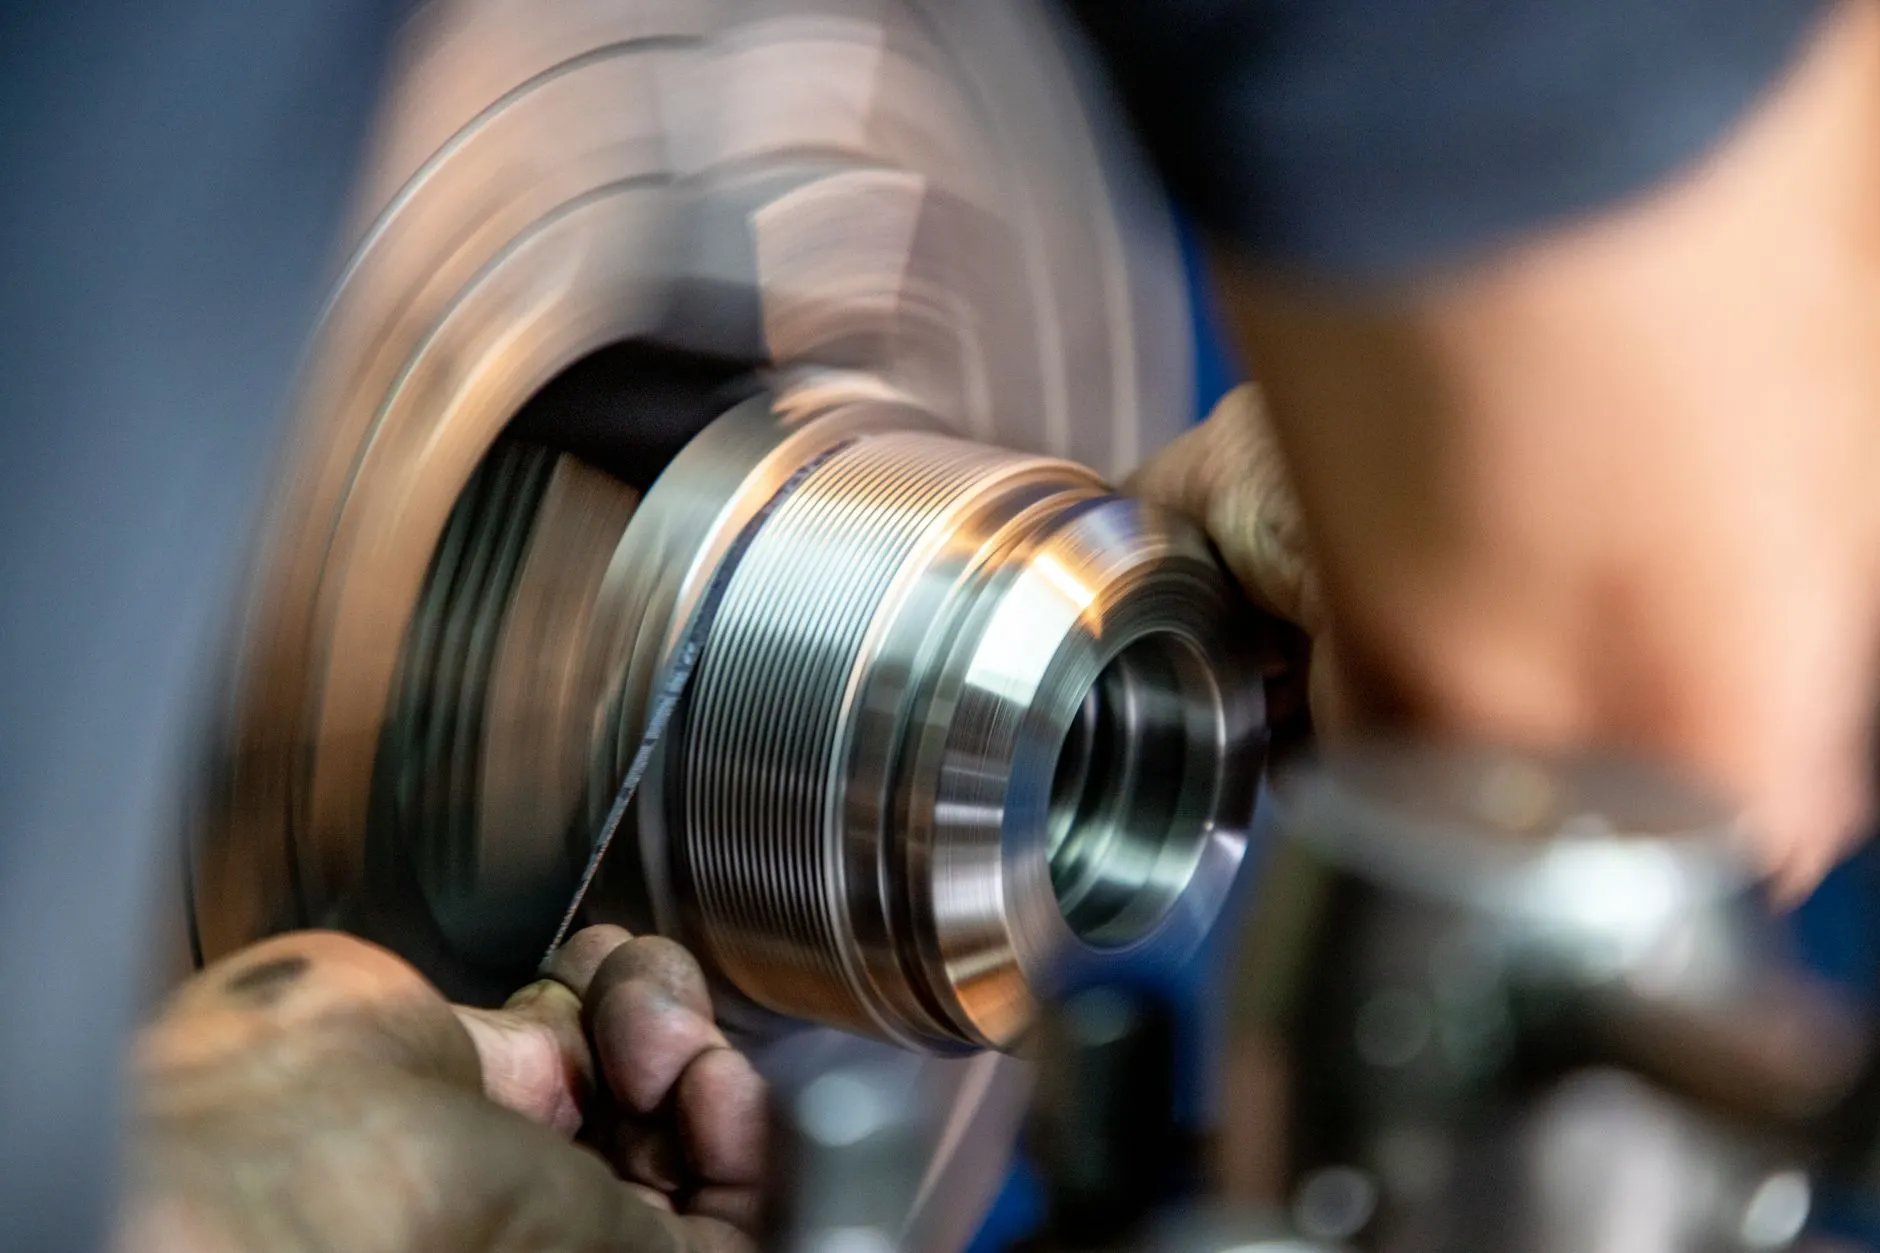
加工中心以旋转刀具进行断续切削,适合型腔粗加工与半精加工,能快速去除大量余量。但在淬硬钢(HRC50以上)面前,刀具磨损急剧上升,难以稳定维持±0.005mm以内的公差。精密磨床则采用高速旋转砂轮进行微量磨削,单次切深可控制在0.001~0.005mm,表面粗糙度可达Ra0.1μm以下,尤其适合镶件、滑块、导柱孔等需要过盈配合的部位。
当模具结构中出现清角、深窄槽或硬质合金镶嵌件时,电火花机与电加工慢走丝便成为必要补充。电火花机通过脉冲放电蚀除材料,不受工件硬度限制;慢走丝则擅长高精度直壁切割,精度可达±0.002mm。
典型模具零件的工艺选型参考
不同零件对设备的需求差异明显,以下为常见场景的匹配建议:
- 型腔模块粗加工:优先选用加工中心,配合精密铣床完成基准面加工,效率优先。
- 淬硬后精修:以精密磨床或磨削机床进行坐标磨削,保证孔距与垂直度。
- 深窄筋位与清角:采用电火花机成型加工,电极损耗需控制在0.5%以内。
- 镶件外形与冲头:电加工慢走丝一次切割即可达到装配精度,减少后续研磨。
- 回转体零件:如导套、顶针,由数控车床完成车削后,再上磨床精修。
若模具厂同时承接齿轮模具或精密传动件,还需配置齿轮加工设备与线切割机,形成从粗到精的完整链条。
数据对比与投资节奏
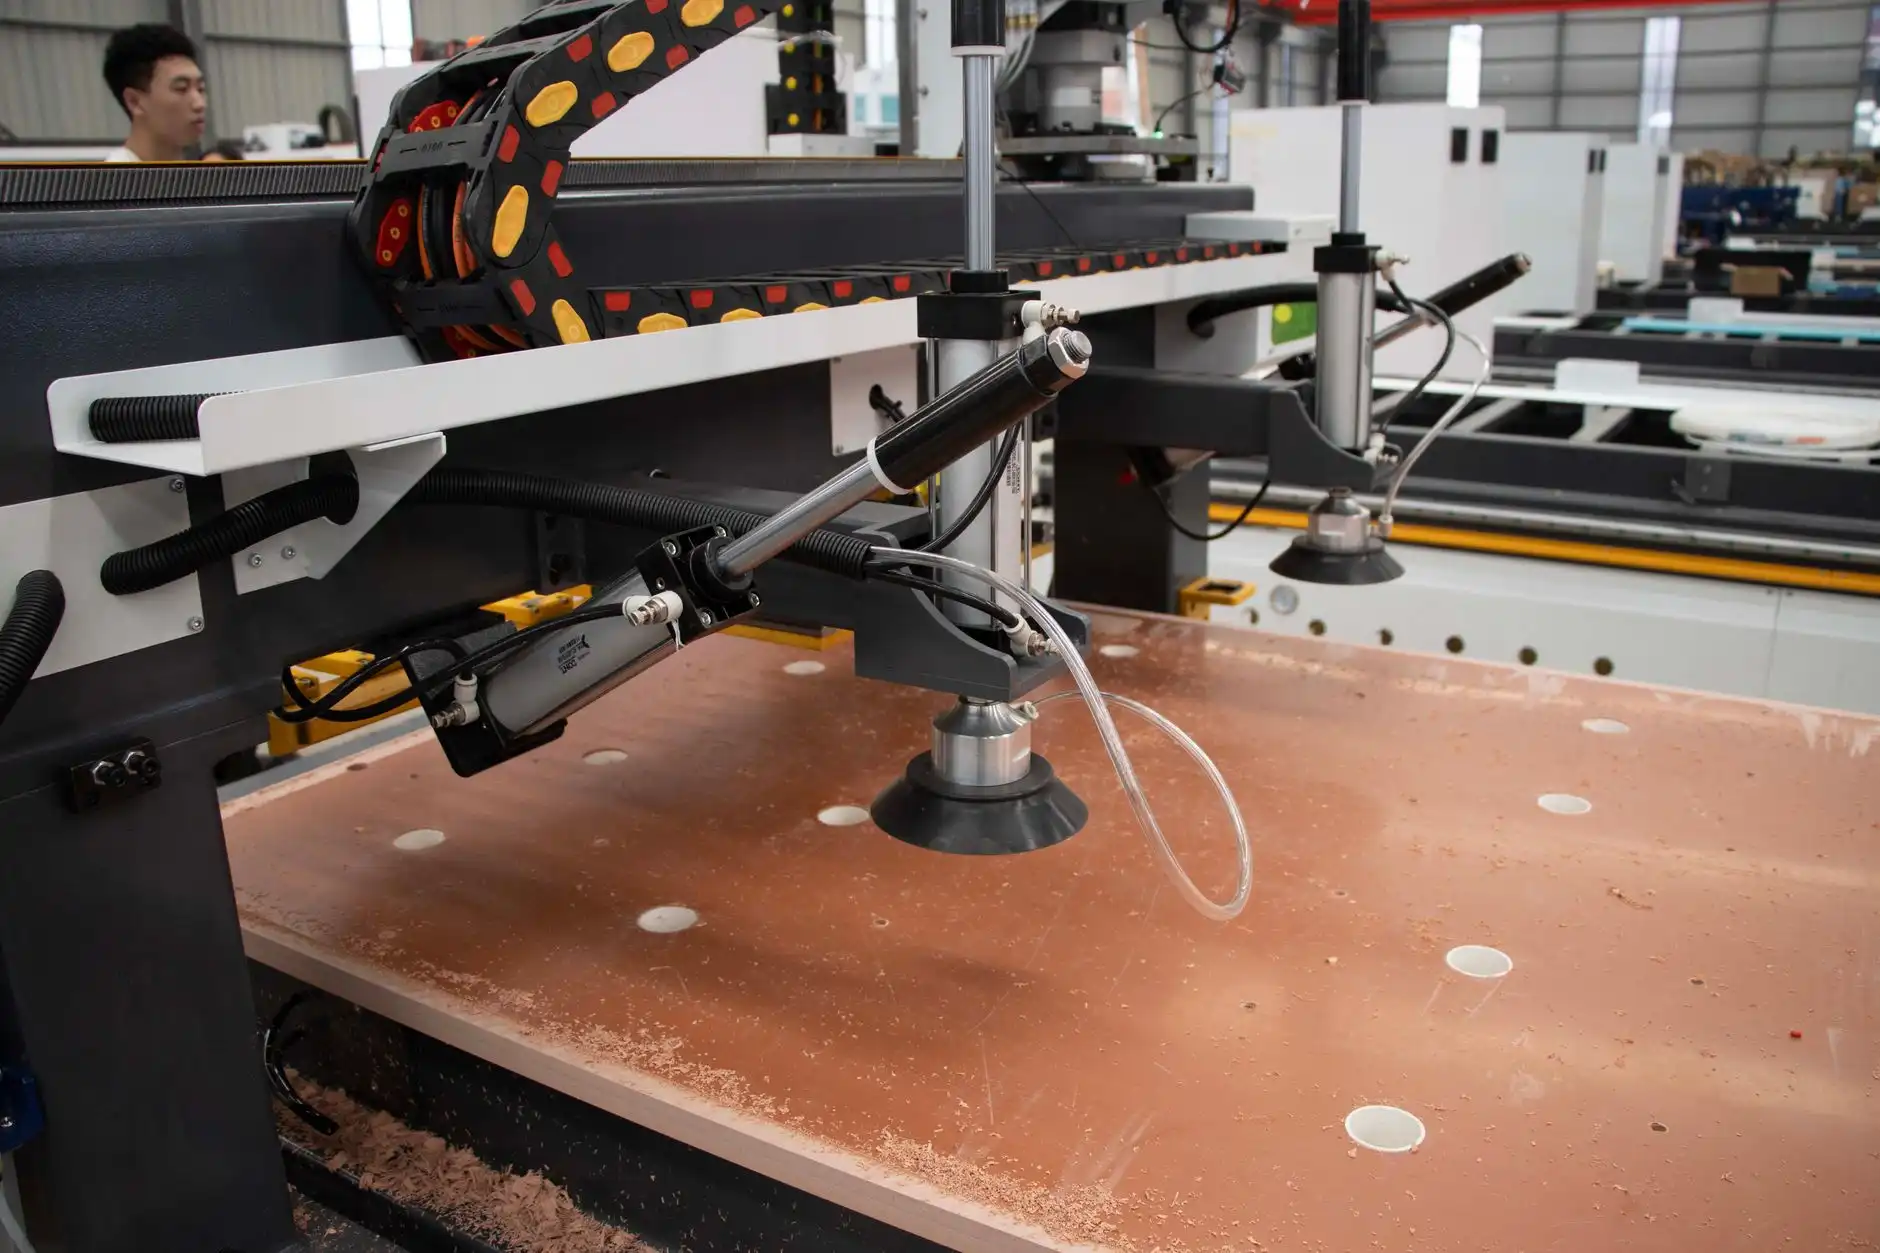
以一套中型注塑模具的型腔镶件为例:加工中心完成粗加工约需4.5小时,留余量0.3mm;后续精密磨床精修约2小时,总耗时6.5小时。若全部依赖电火花机,仅粗加工就需12小时以上,电极制作另计3小时。从单件成本看,磨削工艺的砂轮与工时摊薄后约为电加工的60%。
但磨床对装夹与基准要求极高,异形面往往无法直接磨削。此时加工中心与电火花机的组合更具柔性。嘉诚达实业建议:粗加工看效率,精加工看精度,清角看电加工。设备投资应按“加工中心→精密磨床→慢走丝→电火花机”的节奏逐步补齐,避免产能错配。
模具制造没有万能设备,只有匹配的工艺链。把加工中心的高效去除、磨床的稳定精修、电加工的硬度无关性组合起来,才能让每一道工序都在经济精度区间内运行。