EDITORIAL NOTE
嘉诚达实业分享齿轮加工设备选型要点与精密磨床搭配方案
在齿轮制造领域,设备选型直接决定了加工精度、生产节拍与综合成本。许多工厂在扩产或升级时,往往先采购单机,再考虑产线匹配,结果导致工序衔接不畅、精度冗余或不足。嘉诚达实业结合多年服务客户的经验,梳理出从齿轮加工设备到精密磨床搭配的完整选型思路。
一、齿轮加工设备选型的三个核心维度
选型不是简单对比参数表,而要回到零件本身。模数、齿数、精度等级(如GB/T 10095的6级或7级)、材料硬度(调质钢、渗碳淬火钢)以及批量大小,共同决定了设备类型与规格。
- 精度匹配:加工6级以上齿轮,滚齿后必须搭配磨削机床进行硬齿面精加工;若仅需8级精度,高效滚齿或数控车床车齿即可满足。
- 效率与柔性:多品种小批量优先考虑带自动换刀的加工中心或精密铣床;大批量则适合专用滚齿机、插齿机。
- 热处理变形控制:渗碳淬火后齿形变形量通常在0.02~0.05mm,需预留磨削余量,并据此选择精密磨床的刚性与行程。
实践中,不少企业会忽略电加工环节的配套。例如模具齿轮、异形齿或试制阶段,电火花机与线切割机能快速成型,而电加工慢走丝则用于高精度齿形模具镶件的最终精修。嘉诚达实业建议,将电加工慢走丝纳入齿轮工装夹具的制造链条,可显著缩短准备周期。
二、精密磨床与齿轮加工设备的搭配方案
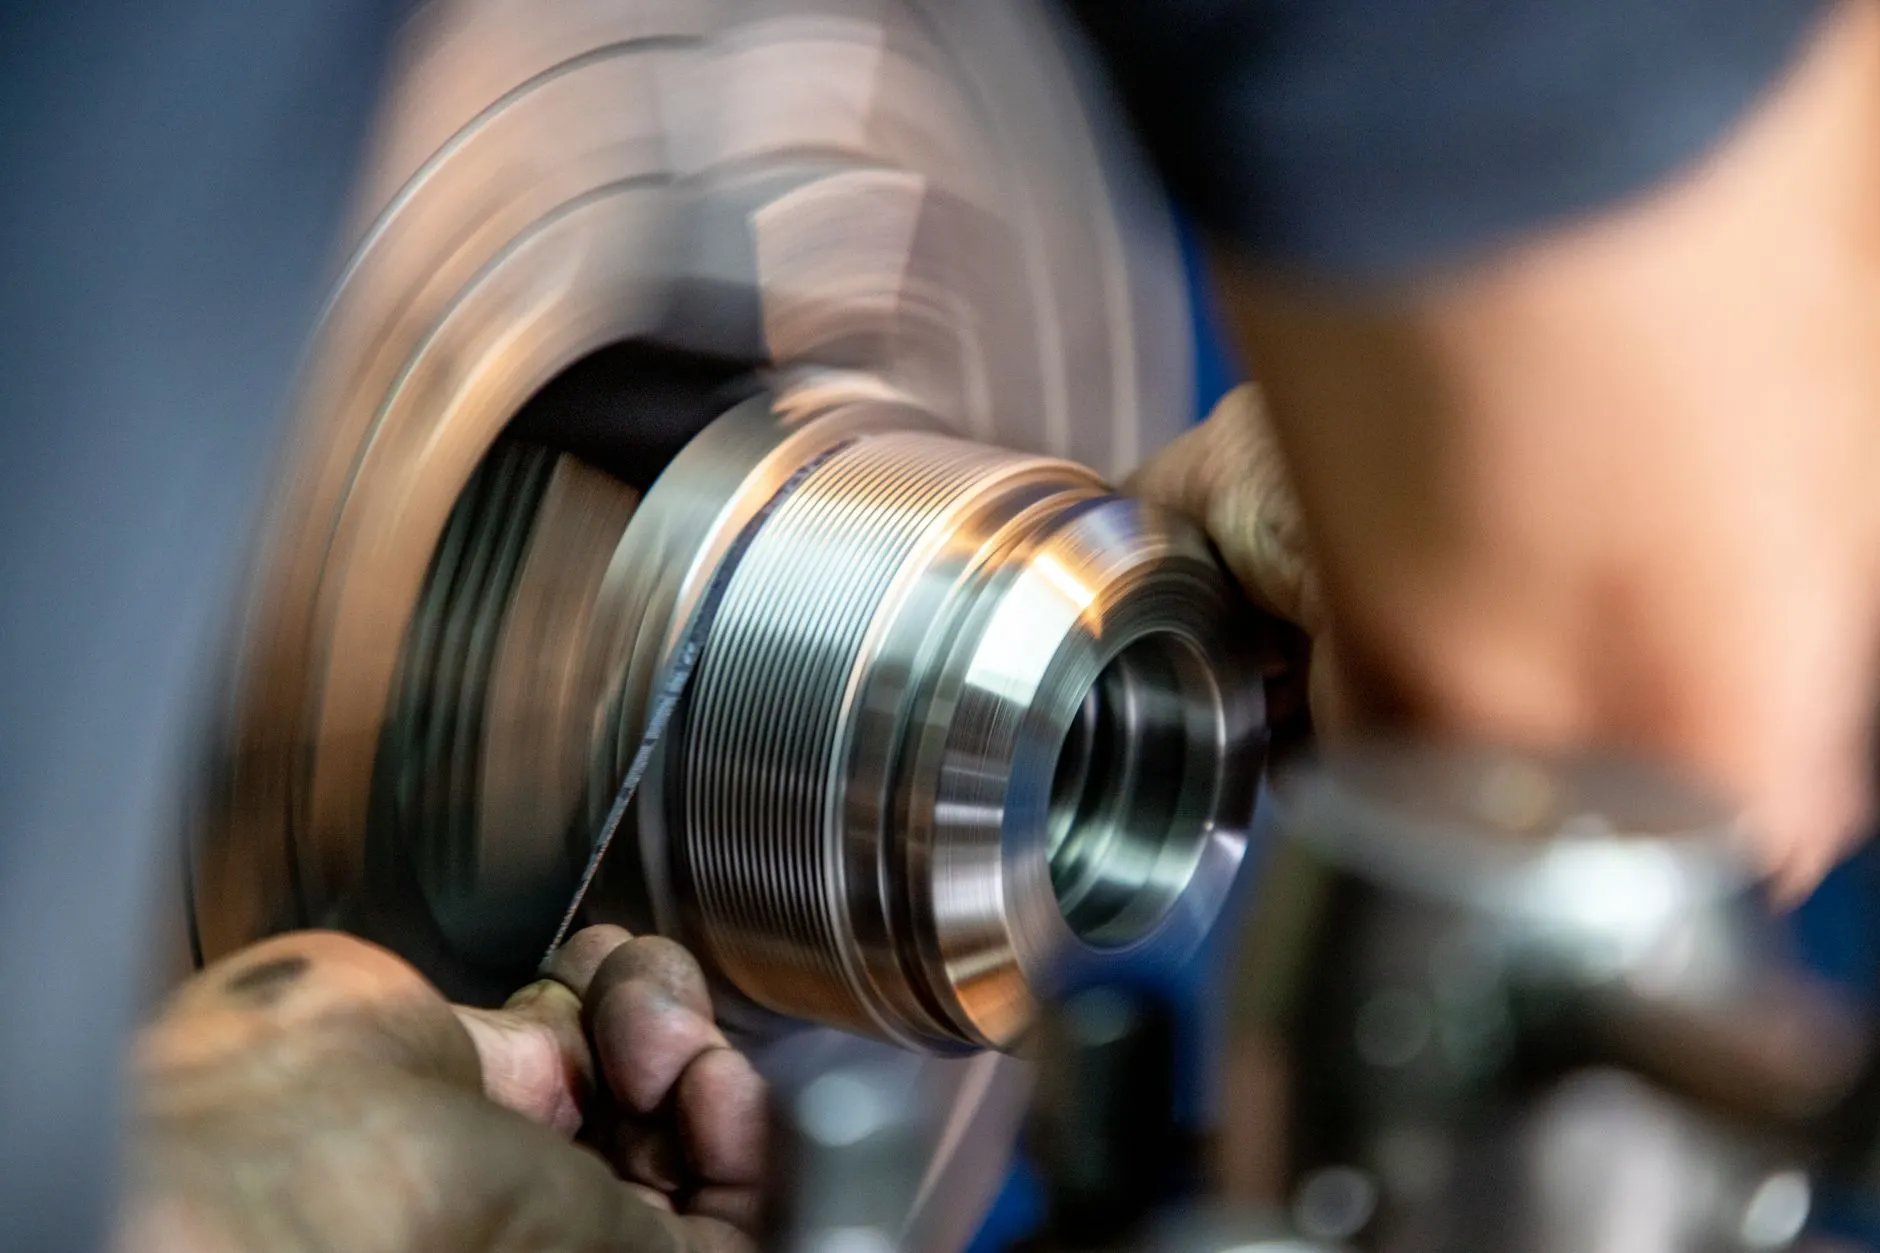
磨削是齿轮精度的最终保障。常见的搭配逻辑是:滚齿/插齿→热处理→精密磨床(成形磨或展成磨)。成形磨效率高,适合模数大、齿数少的工件;展成磨通用性强,但需注意砂轮修整与数控轴的同步精度。
对于需要磨内孔、端面及齿面一次装夹的零件,可考虑在加工中心上完成粗加工后,转入带B轴或复合磨削功能的磨削机床。若批量较大,则建议独立配置数控成形磨齿机,并与数控车床组成车磨单元,减少重复定位误差。
电加工设备在磨床配套中常扮演“救火队”角色:砂轮修整器的精密型面、特殊齿形的电极,往往依赖电火花机和线切割机加工。尤其当电加工慢走丝的切割精度稳定在±0.003mm以内时,电极的一致性会大幅提升磨削质量。
实践中的选型检查清单
- 确认齿轮最终精度等级与热处理状态,反推磨削余量及设备精度储备。
- 评估精密铣床或加工中心能否完成齿坯基准面加工,避免基准不统一。
- 检查电火花机与线切割机的行程是否覆盖最大工件,电加工慢走丝是否具备自动穿丝功能。
- 核算数控车床与磨削机床的节拍平衡,防止瓶颈工序。
嘉诚达实业在服务客户时发现,将齿轮加工设备与精密磨床按“粗-半精-精”分组布局,并预留电加工区,能减少物流往返约30%。对于中小批量企业,优先选择带刀库的加工中心配合一台高刚性精密磨床,往往比分散采购更经济。
设备选型没有万能公式,关键在于把零件图纸、热处理曲线和产能目标放在同一张表上权衡。随着干切滚齿、成形磨削和电加工慢走丝技术的普及,齿轮加工的精度边界仍在扩展。嘉诚达实业将持续分享一线工艺数据,协助客户构建更合理的设备组合。