EDITORIAL NOTE
齿轮加工设备与精密磨床选型指南:如何匹配不同模数零件的加工需求
在齿轮加工领域,设备选型直接决定零件的精度上限与批量生产的稳定性。不同模数、压力角与齿形结构的零件,对齿轮加工设备的切削刚性、分度精度及热变形控制要求差异显著。以模数1-3mm的小型齿轮为例,若采用大规格加工中心进行铣齿,刀具路径过长反而会引入不必要的振动;而模数8mm以上的重型齿轮,则必须依赖高刚性的数控车床与专用滚齿机配合完成粗精加工。选型的核心逻辑并非追求单机万能,而是让设备性能与零件几何特征、材料硬度及批量规模形成匹配。
一、按模数区间匹配粗加工与半精加工设备
模数小于2mm的微型齿轮,齿槽窄、排屑难,适合选用高转速精密铣床或带第四轴的加工中心,主轴转速建议不低于12000rpm,径向跳动控制在0.005mm以内。模数在2-6mm区间的通用齿轮,数控车床完成齿坯加工后,可由齿轮加工设备中的数控滚齿机或插齿机高效成形。对于模数大于6mm的零件,粗加工余量大,需优先考虑刚性更强的磨削机床与重型滚齿机,单边留量通常控制在0.3-0.5mm,为后续精加工预留均匀余量。
二、精密磨床与电加工设备的精加工定位
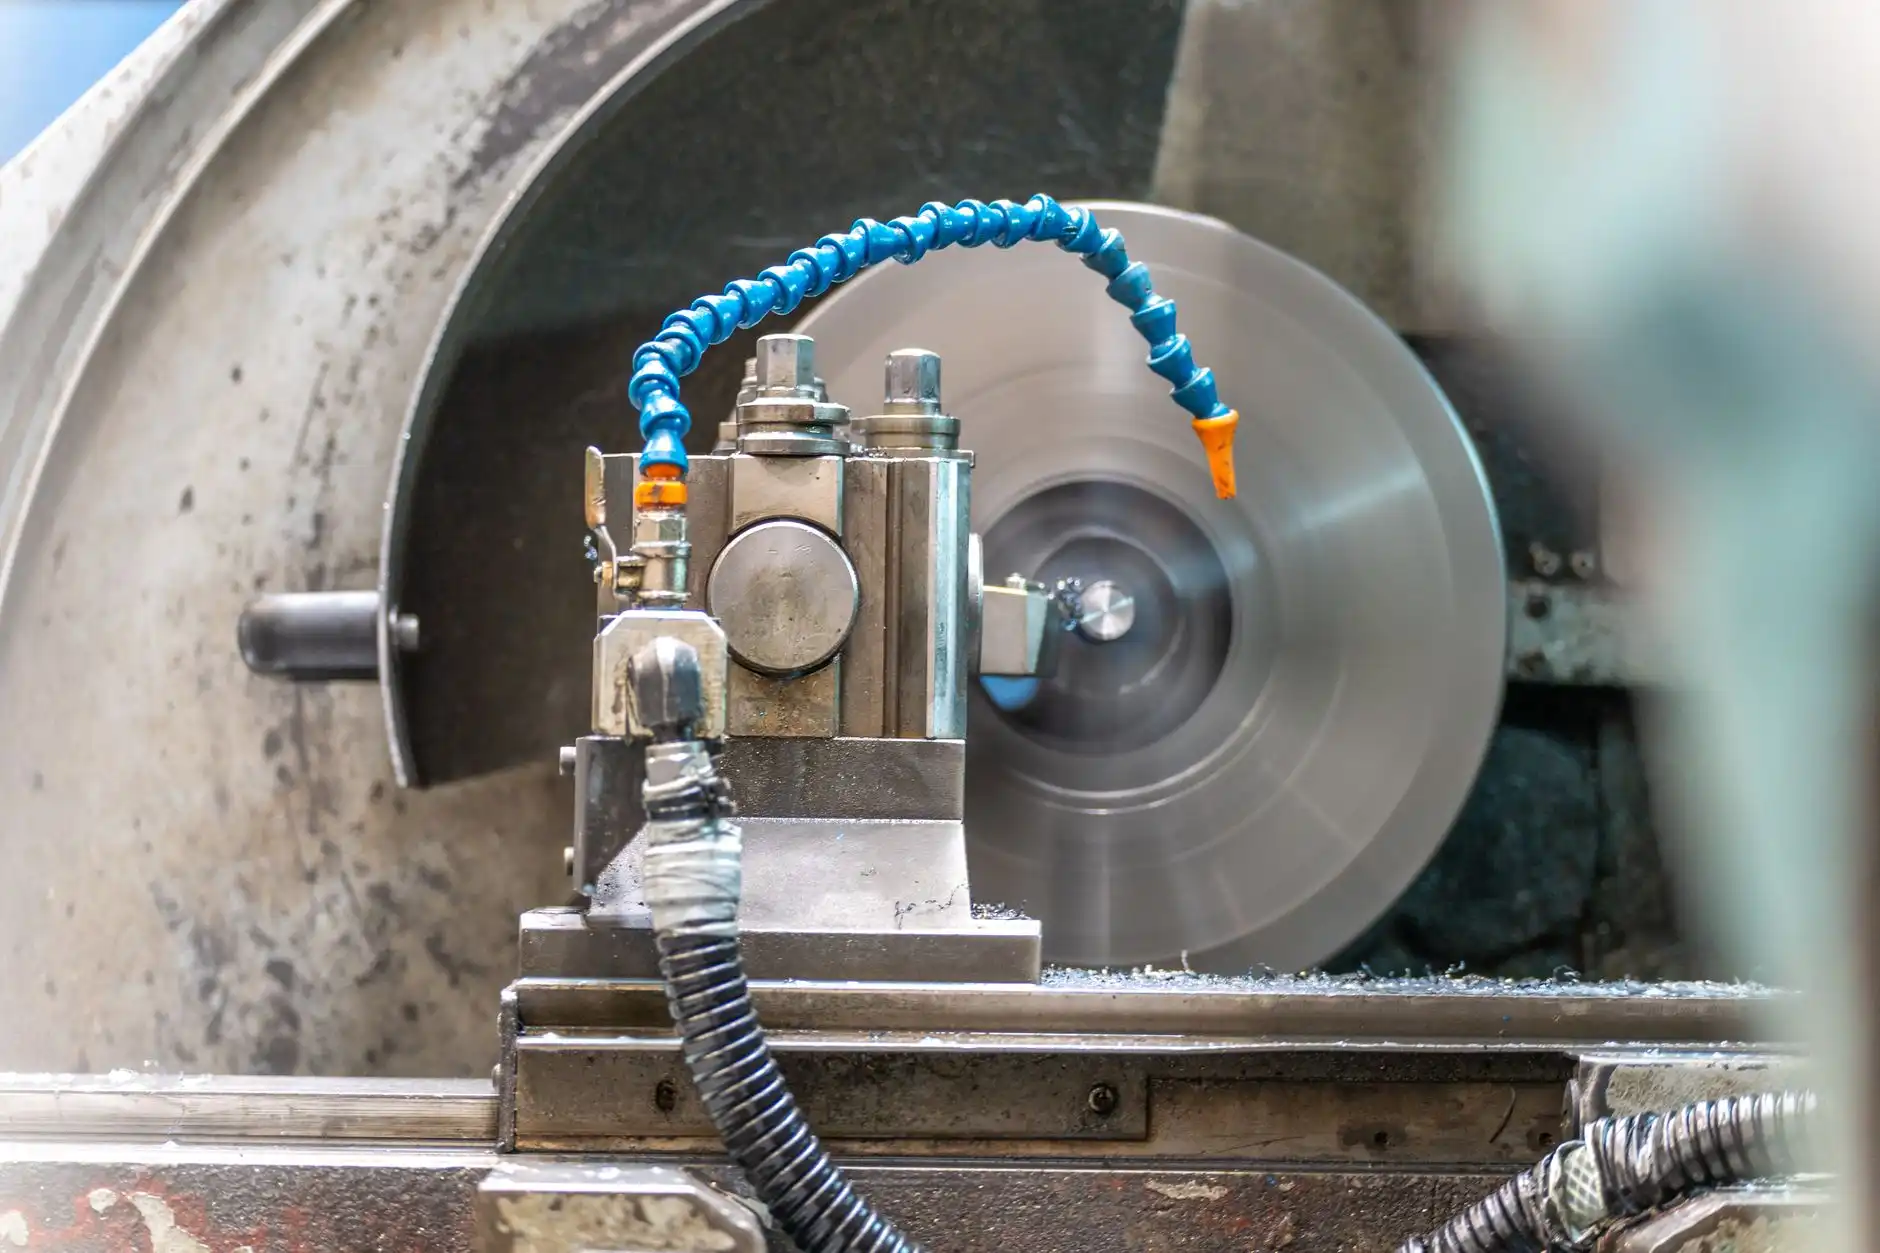
淬硬齿轮(HRC58以上)的精加工无法依赖常规刀具切削,此时精密磨床成为关键设备。成形磨齿机与展成磨齿机的选择取决于齿形复杂度:直齿圆柱齿轮可选用成形磨,而螺旋锥齿轮或修形齿面则需展成磨。对于模数小、齿廓带尖角的模具齿轮,电火花机与线切割机可提供无切削力的材料去除方式。其中电加工慢走丝在加工高精度齿形镶件时,多次切割后表面粗糙度可达Ra0.4μm,轮廓精度±0.003mm,适合淬火钢与硬质合金齿形零件的最终成形。
值得注意的是,电加工慢走丝虽然精度出色,但加工效率低于磨削,因此更适合单件或小批量精密齿轮的补充加工。若批量超过500件/月,仍建议以精密磨床作为精加工主线。
三、选型验证:从工艺链角度评估设备组合
某减速机企业加工模数4、齿数28的斜齿轮,材料20CrMnTi渗碳淬火。原工艺采用普通滚齿后热处理,齿面变形导致噪音超标。调整后工艺链为:数控车床车削齿坯→数控滚齿机粗滚(留磨量0.4mm)→渗碳淬火→精密磨床展成磨齿。同时,齿面修形电极由电火花机与电加工慢走丝配合制作,确保修形量精确传递。最终齿廓总偏差从0.018mm降至0.007mm,批量一致性CPK提升至1.33以上。
这一案例说明,齿轮加工设备与精密磨床的选型不能孤立判断,而应围绕热处理变形规律、余量分配及检测闭环来配置。嘉诚达实业有限公司在长期服务中发现,将加工中心、线切割机与磨削机床按模数区间和精度等级分组管理,能显著降低换型调试时间。对于模数跨度大的车间,建议至少配置两条工艺线:小模数线以高速铣削和电加工慢走丝为主,大模数线以重型滚齿和成形磨为核心,避免设备超负荷运行导致的精度衰减。