CONTENT DETAIL
从数控车床到电加工慢走丝:高端工业装备助力精密加工升级
走进任何一家年产值千万级以上的精密制造车间,你会发现设备布局正在发生明显变化:传统的单一工序设备逐渐被多轴联动加工中心和电加工慢走丝取代,而齿轮加工设备与精密磨床的组合则成为高附加值零件的标配产线。这种变化的背后,是下游行业对零件精度、表面完整性和批次一致性的要求从"丝级"迈向了"微米级"甚至更高。
为什么传统加工方式遇到瓶颈
以硬齿面齿轮为例,热处理后的齿面硬度普遍达到HRC58-62。若直接采用精密铣床进行精加工,刀具磨损极快,齿形误差很难稳定控制在DIN 7级以内。同样,在注塑模具的深窄槽、清角部位,电火花机虽然能解决"刀具够不着"的问题,但电极损耗带来的重复定位误差往往让尺寸散差超过0.01mm。
更关键的是,许多工厂仍在使用普通数控车床完成回转体零件的终加工。这类设备在加工长径比大于5的轴类件时,热变形和刀具让刀会直接反映到尺寸精度上,后续靠磨削机床修配的成本反而更高。
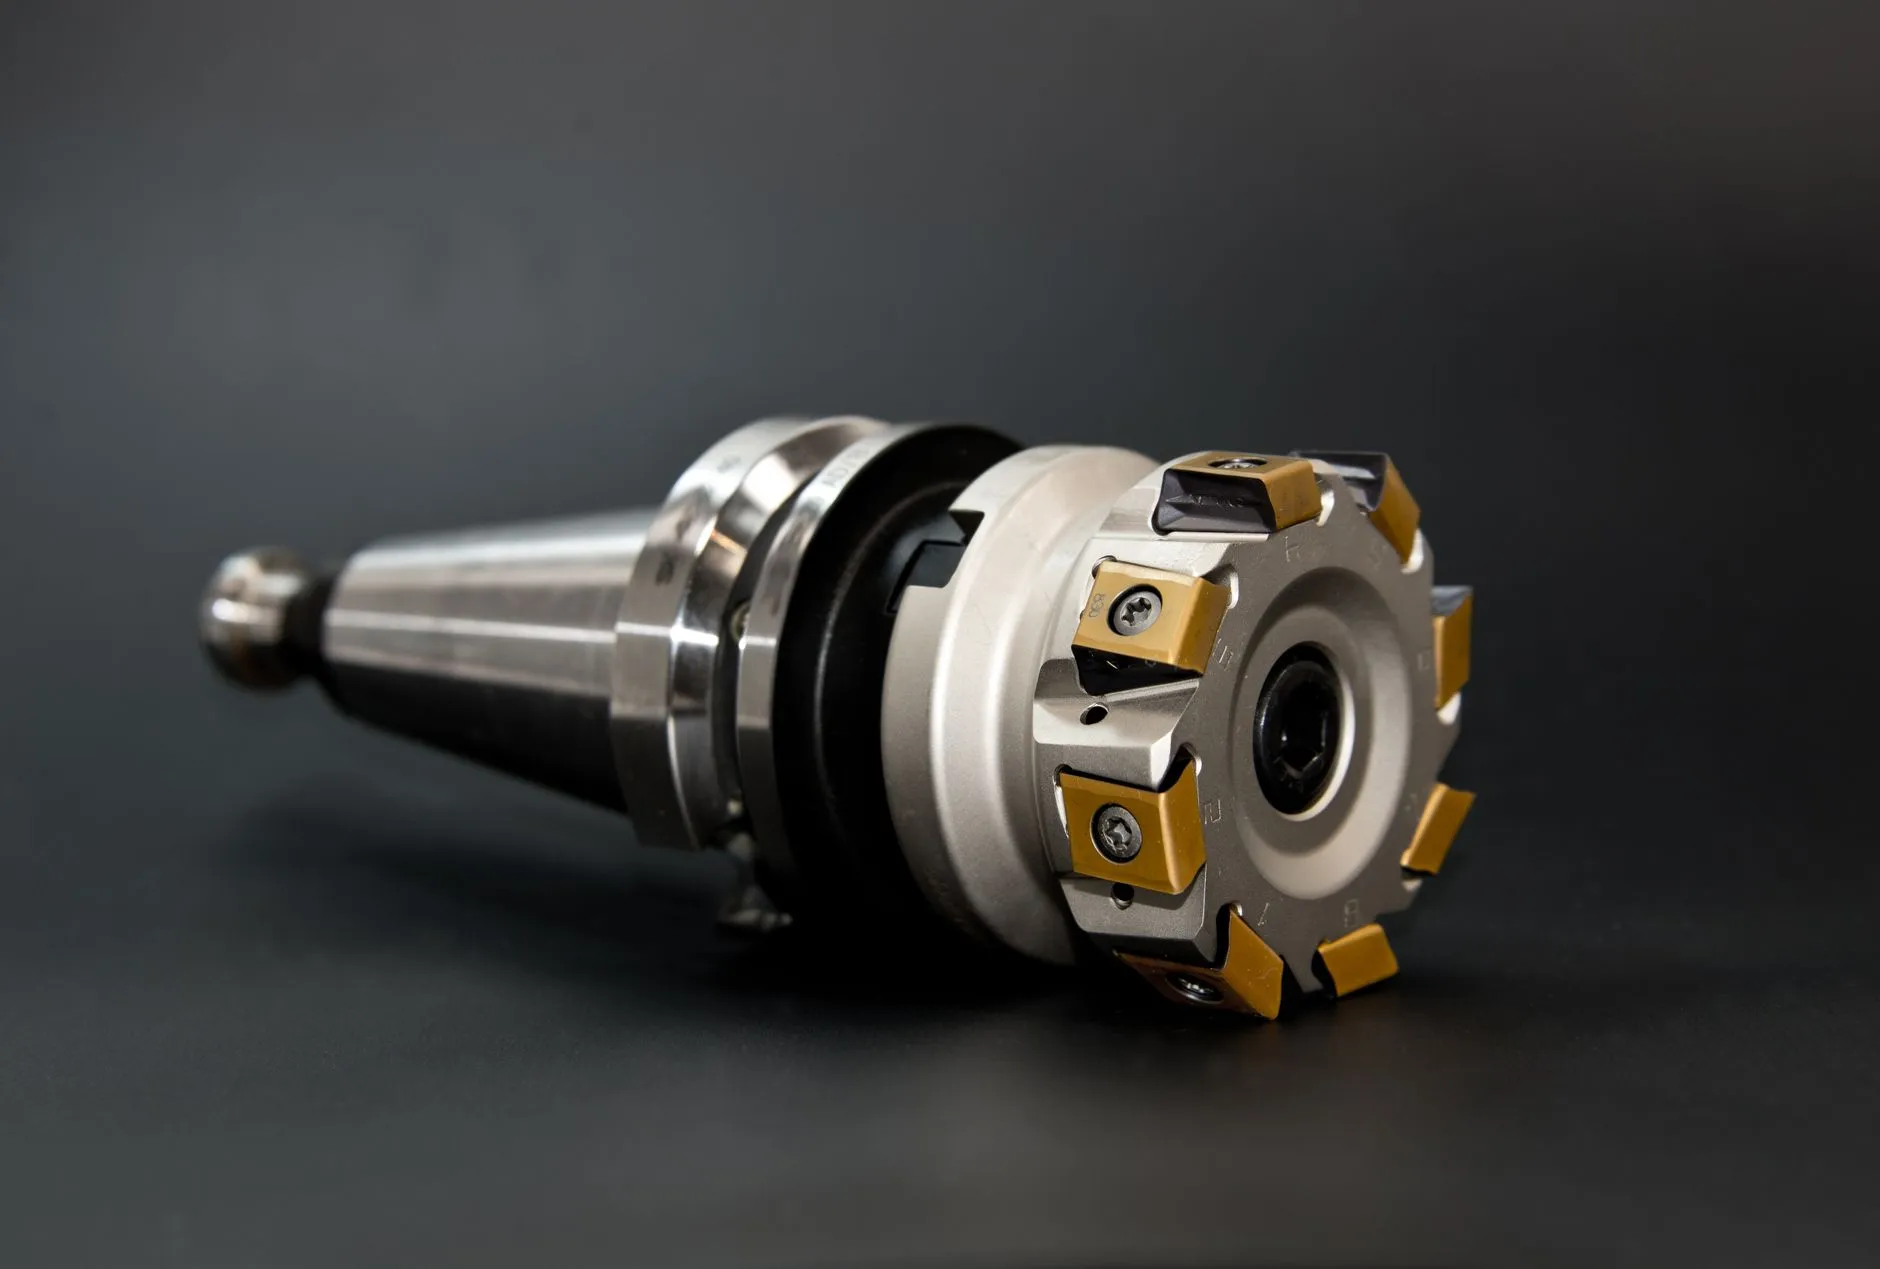
高端装备的组合逻辑
解决上述矛盾,核心思路是"以磨代铣、以电代磨"的工艺重组。具体来说:
- 齿轮加工设备向成形磨齿和蜗杆砂轮磨齿方向集中,一次装夹即可完成齿廓、齿向和齿距的修整,精度稳定在GB/T 10095的5级以内。
- 加工中心从三轴升级为五轴联动,配合在机测量系统,可将复杂空间曲面的轮廓度误差压缩到0.005mm。
- 电加工慢走丝采用多次切割工艺,第一次粗割后留0.03-0.05mm余量,后续修切逐级降低放电能量,最终表面粗糙度可达Ra0.2μm,且无微观裂纹。
这套组合并非简单堆砌设备。比如线切割机与精密磨床的工序衔接,需要统一基准面和热处理节奏,否则前道残余应力会在后道释放,导致尺寸漂移。
电加工慢走丝的技术细节
慢走丝的核心优势在于电极丝的单向走丝和恒张力控制。以0.2mm黄铜丝为例,走丝速度通常控制在8-12m/min,配合去离子水绝缘液,放电间隙可稳定在0.02-0.03mm。多次切割时,偏置量的设定直接决定最终精度——经验数据是每次修切偏置0.005-0.01mm,放电电流从粗割的4-6A逐级降至0.5-1A。
值得注意的是,电加工慢走丝并非孤立工序。对于带内齿或异形孔的零件,先用电火花机完成粗成型,再用慢走丝精修轮廓,效率比纯慢走丝切割提升30%以上。
落地时的三个实操建议
- 基准统一优先于设备升级。很多精度问题不是设备不够好,而是工序间基准转换次数太多。建议在数控车床和加工中心之间建立统一的托盘定位系统,减少重复找正误差。
- 为电加工慢走丝单独规划恒温车间。慢走丝对温度敏感,环境温度波动1℃就可能带来0.002mm的丝距变化。条件允许时,将线切割机集中布置在20±0.5℃的恒温区。
- 磨削参数按材料分组固化。不同牌号的模具钢、硬质合金在磨削机床上的砂轮线速度、进给量差异很大,建议建立参数库并定期用标准试件校验。
从设备投资回报看,一台高端电加工慢走丝的单价通常是普通线切割机的3-4倍,但在精密冲模、医疗植入件和航空航天液压阀芯等场景下,其单件工时和废品率优势能在12-18个月内收回差价。而齿轮加工设备与精密磨床的联合产线,更适合新能源汽车减速器齿轮这类大批量、高一致性的订单。
精密加工的升级路径没有唯一答案,但有一条原则越来越清晰:单机精度只是入场券,工序链的匹配度和可重复性才是持续盈利的护城河。嘉诚达实业有限公司长期关注加工中心、电火花机、电加工慢走丝等装备的技术演进,后续将持续分享一线工艺案例与选型参考。