CONTENT DETAIL
齿轮加工设备与精密磨床选型要点:从加工精度到产线匹配的实用分析
在齿轮加工车间走访时经常遇到一种情况:同一批零件,换了台设备加工,齿面粗糙度就从Ra0.8掉到Ra1.6,齿形误差也跟着超差。操作师傅觉得是参数没调好,反复试切却收效甚微。问题往往不在参数,而在设备本身的刚性储备和热稳定性是否匹配这道工序的真实需求。齿轮加工设备与精密磨床的选型,本质上是把零件精度要求翻译成设备性能指标的过程,翻译错了,后面怎么调都是事倍功半。
精度指标背后的隐性门槛
选齿轮加工设备时,样本上的重复定位精度和实际加工精度之间隔着一层“工况折扣”。以滚齿机为例,标称精度往往在恒温车间、轻切削条件下测得,而实际产线中切削力波动、铁屑热、冷却液温度漂移都会吃掉一部分精度余量。经验上,设备刚性指标应留出30%以上的裕度,才能保证批量加工中Cpk稳定在1.33以上。精密磨床的选型同理,砂轮主轴的回转精度和进给系统的分辨率决定了齿面修形能力,头架刚性和尾座顶紧力则直接影响细长轴类齿轮的磨削圆度。
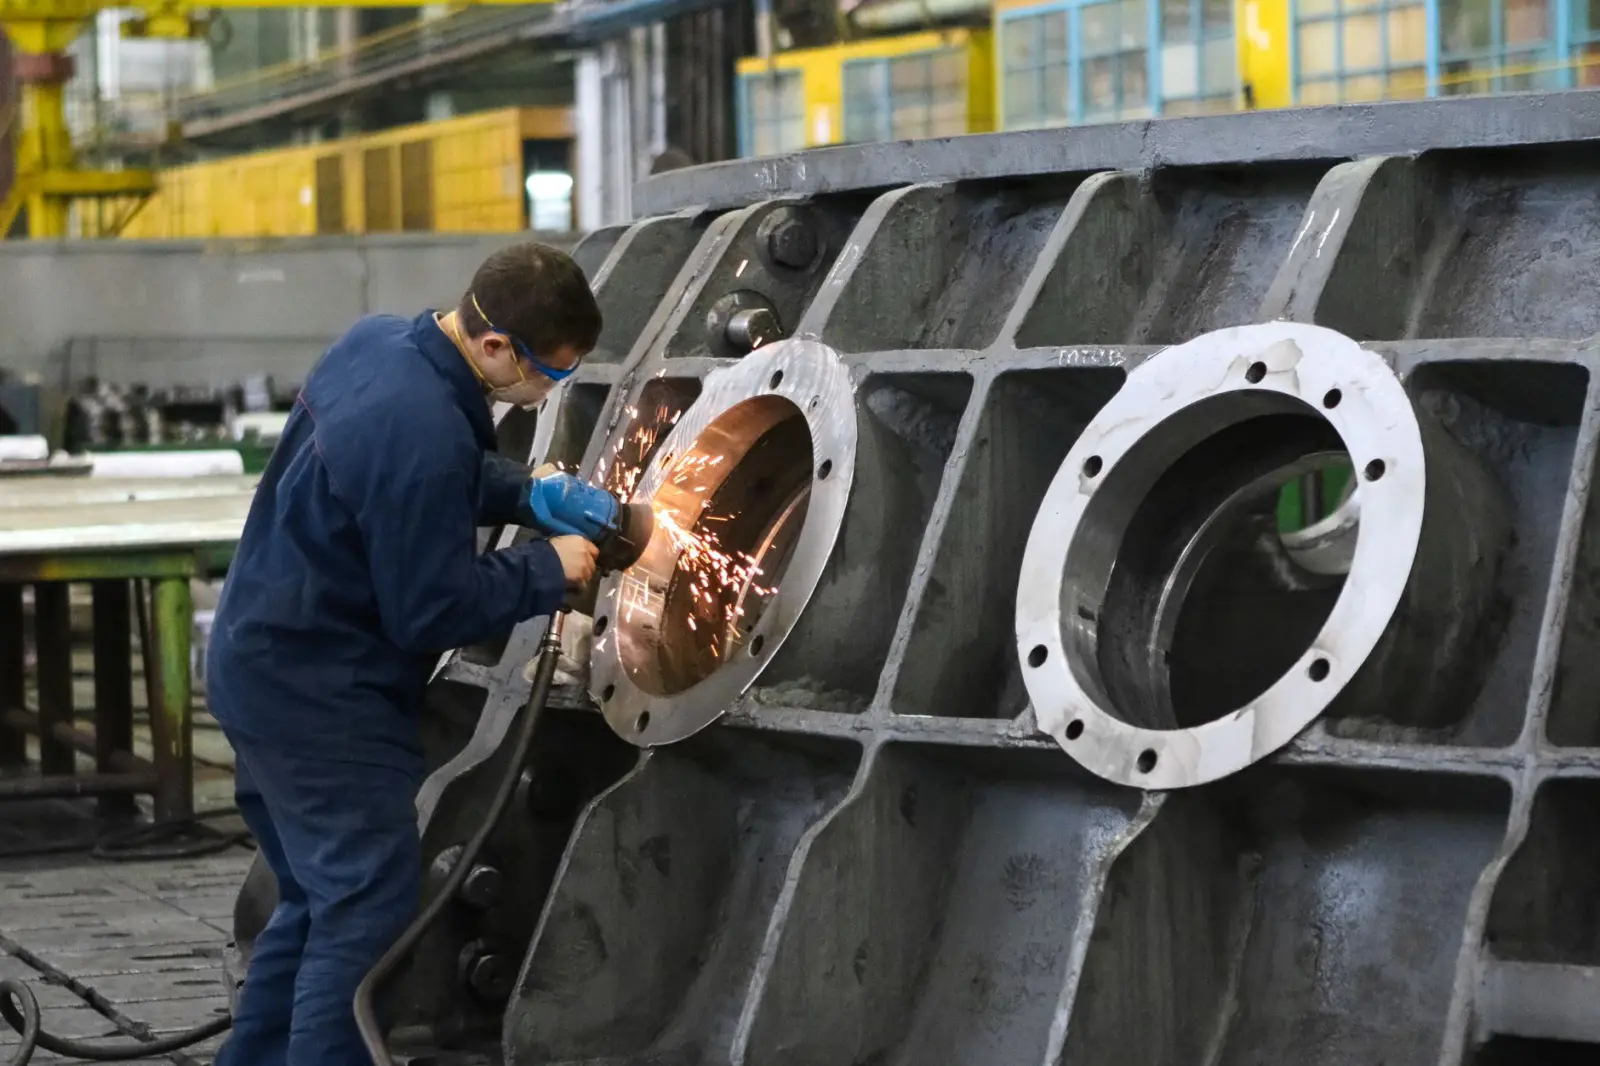
不同工序的设备匹配逻辑
齿轮加工的工序链条长,从毛坯到成品要经过车、滚/插、剃/磨、检测等多道环节,每道环节对设备的需求侧重不同:
- 齿坯加工:数控车床优先看主轴端跳和刀塔重复定位精度,批量生产时建议选带Y轴动力刀塔的机型,减少二次装夹
- 齿形粗加工:滚齿机或插齿机的分度蜗轮副精度等级是关键,加工中心做小模数齿轮时需关注第四轴的分度精度
- 热处理后精加工:磨削机床中,成形磨齿机适合大批量模数固定的齿轮,展成磨则柔性更强;精密磨床的热对称结构设计比标称精度更值得关注
- 模具与异形件:电火花机和线切割机承担清角、窄槽等铣削难以到位的特征,电加工慢走丝的丝张力控制精度直接影响齿模的轮廓一致性
精密铣床在齿轮加工中的角色常被低估——键槽、端面油孔、定位销孔这些辅助特征如果精度不稳,装配时齿侧间隙照样出问题。
产线匹配中的两个易错点
单机精度达标≠产线节拍顺畅。第一个易错点是工序能力倒挂:前道数控车床留的余量偏大,后道精密磨床被迫增加走刀次数,节拍被拉长。合理做法是按后道磨削的经济余量(一般0.15~0.3mm)反推车削尺寸链。第二个易错点是电加工工序的孤立化:电火花机和电加工慢走丝如果独立于主产线布置,工件往返搬运的磕碰风险和时间成本会抵消设备本身的精度优势。把电加工慢走丝嵌入磨削前后的工序流中,配合在线检测,才能发挥其轮廓精度稳定的长处。
设备选型的终点不是采购清单,而是一份与工艺路线咬合的配置方案。嘉诚达实业有限公司在产品中心梳理各类齿轮加工设备与磨削机床的适配场景时,始终建议客户带着典型零件的图纸和节拍要求来谈配置,让精度指标落在工序上,而不是停在样本上。