CONTENT DETAIL
电火花机与线切割机在精密模具加工中的工艺对比
在精密模具加工领域,电火花机与线切割机常被视为"孪生工艺",但两者的材料去除机理、适用场景与精度表现差异显著。嘉诚达实业在服务客户过程中发现,不少模具厂在齿轮加工设备与电加工慢走丝之间难以取舍,导致工艺路线反复调整。本文从实际加工数据出发,梳理两种工艺的核心区别。
一、原理差异决定加工边界
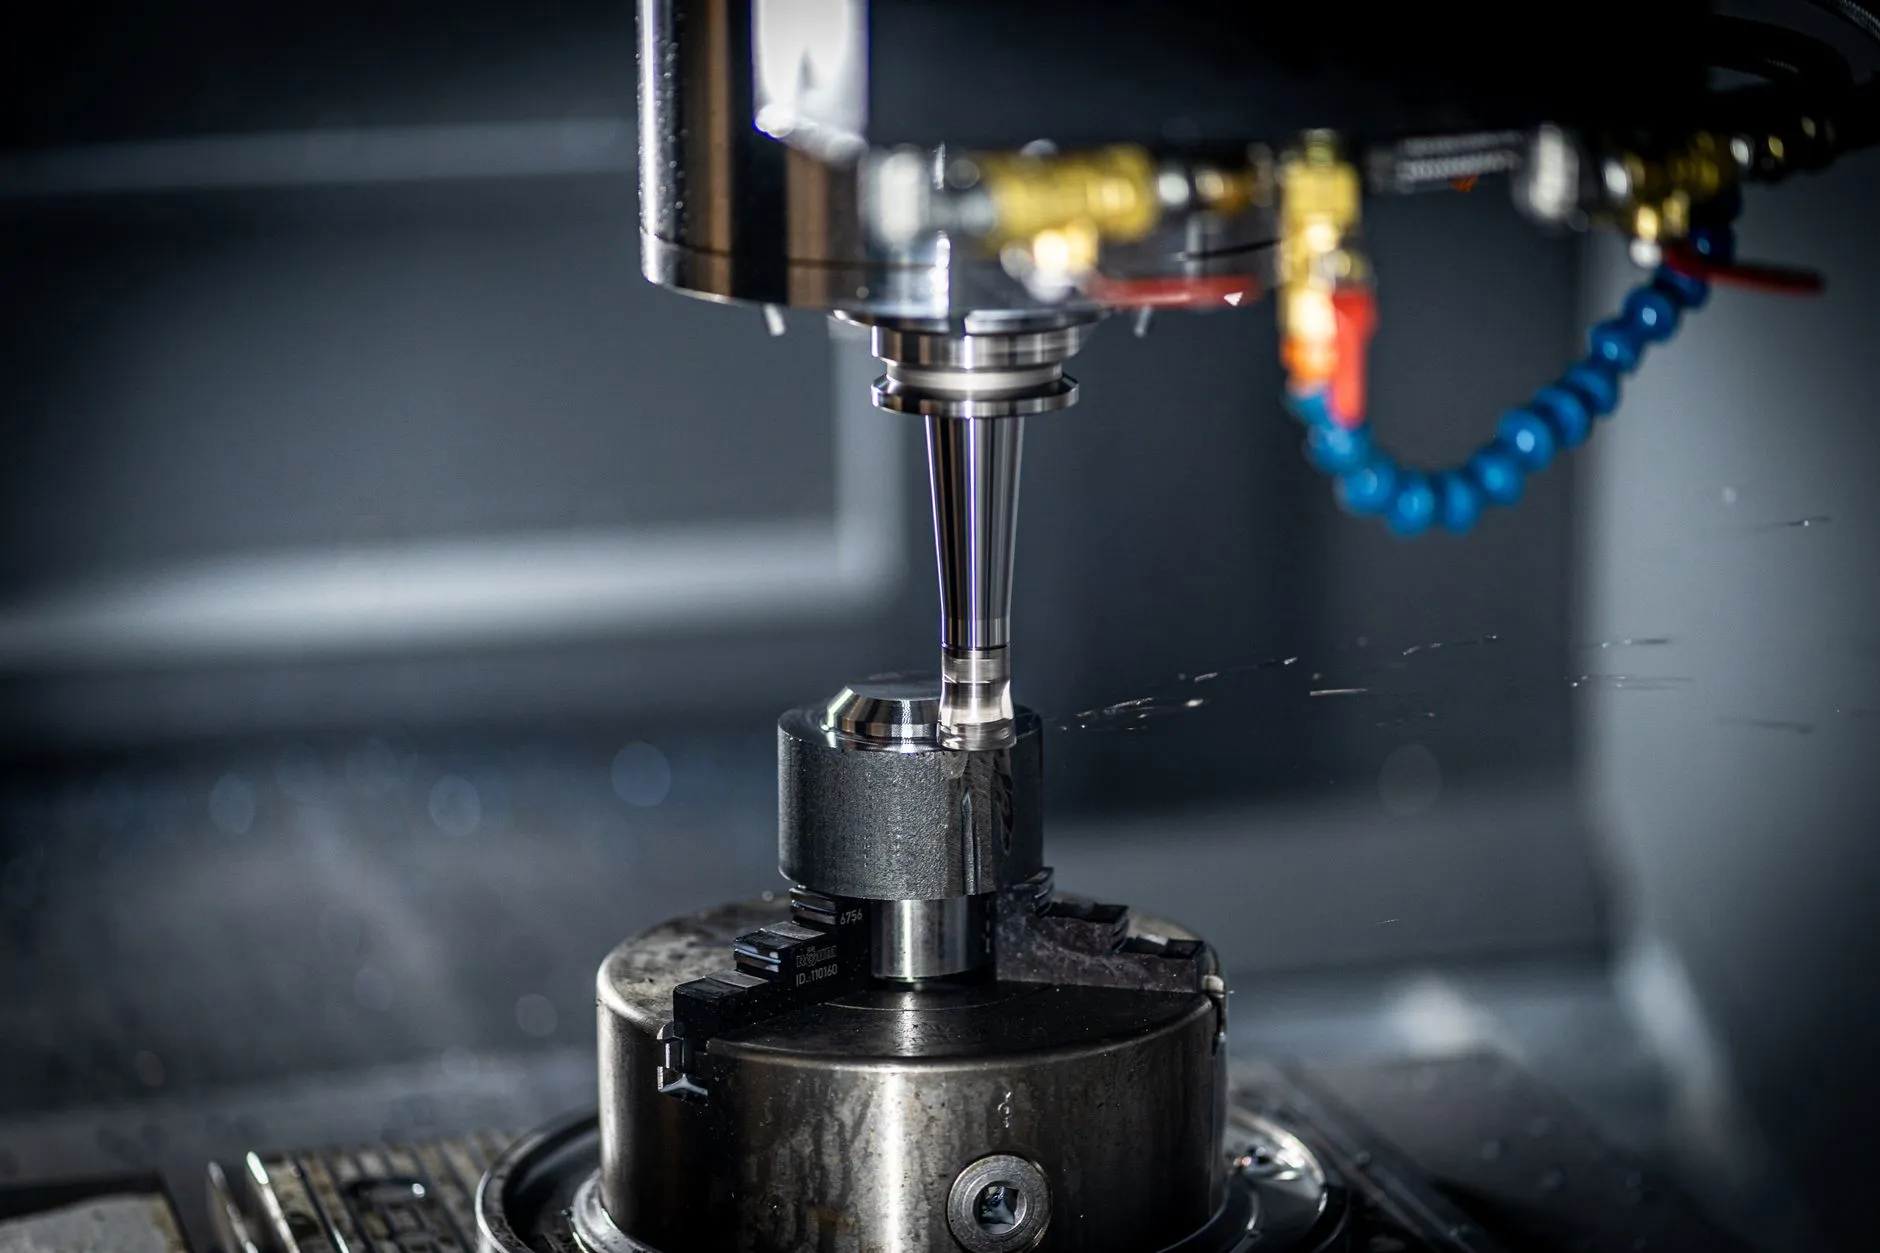
电火花机依靠工具电极与工件之间的脉冲性火花放电,以电蚀作用去除金属。其优势在于可加工高硬度材料,如淬火后的模具钢,且能成型复杂型腔。而线切割机(尤其是电加工慢走丝)以连续移动的金属丝作为电极,进行二维轮廓切割,适合贯通形状的精密加工。
简言之:电火花擅长"盲腔"与三维曲面,线切割擅长"通孔"与二维轮廓。这一根本区别决定了后续的工艺编排。
二、精度与表面质量对比
在精密磨床与磨削机床保障基础精度的前提下,两种工艺的最终表现如下:
- 尺寸精度:慢走丝线切割可达±0.002mm,电火花机通常为±0.005mm(视电极损耗而定)。
- 表面粗糙度:慢走丝可稳定达到Ra0.4μm,镜面电火花可达Ra0.1μm但效率极低。
- 清角能力:电火花可加工尖角(电极损耗补偿后),线切割受丝径限制,内角半径≥0.1mm。
若模具中存在深窄槽或异形盲孔,电火花机几乎是唯一选择;而冲裁模的凸凹模轮廓,电加工慢走丝效率更高。
三、加工效率与成本考量
从批量角度看,线切割在贯通轮廓加工中材料去除率更高。以40mm厚Cr12MoV为例,慢走丝切割速度约120mm²/min,而电火花成型加工同面积型腔需约3倍时间。但电火花可通过多电极协同或加工中心预铣减少电蚀余量,从而平衡效率。
成本方面,电极制作(紫铜或石墨)与慢走丝铜丝消耗是主要变量。嘉诚达实业建议:单件小批量优先电火花,多件重复轮廓优先慢走丝。
四、与前后工序的衔接
无论是精密铣床、数控车床还是齿轮加工设备,前道工序留下的余量直接影响电加工效率。典型工艺链为:
- 数控车床/加工中心粗加工,留0.2-0.5mm电加工余量;
- 热处理淬火至HRC58-62;
- 精密磨床修整基准面;
- 电火花或慢走丝精加工型腔/轮廓。
若跳过精密磨床修基准,电加工时电极或丝路易偏移,精度无从谈起。
某汽车连接器模具项目,型腔为深窄盲槽(深宽比8:1),客户原计划用慢走丝贯通后镶拼。嘉诚达实业技术团队评估后改用石墨电极电火花加工,配合加工中心预铣,单件工时缩短22%,且避免了镶拼缝的飞边风险。这一案例说明:工艺选择不能只看设备参数,更要结合模具结构与批量。
电火花机与线切割机并非替代关系,而是互补工序。理解材料去除机理、精度边界与成本结构,才能让齿轮加工设备、精密磨床、加工中心与电加工慢走丝形成高效组合。嘉诚达实业持续为模具企业提供工艺匹配建议,欢迎就具体工件展开技术交流。