CONTENT DETAIL
大型龙门五面体加工中心在重型零件加工中的选型要点与技术优势
在风电、船舶、重型机床等领域的核心零件加工中,重量超过20吨、轮廓尺寸达数米的箱体、机架、回转体越来越常见。这类零件往往需要一次装夹完成五个面的铣、镗、钻、攻丝等多工序复合加工,传统龙门铣或落地镗床已难以兼顾效率与精度。大型龙门五面体加工中心正是在这一需求下成为重型精密加工的关键装备。
选型中的三个核心技术判断
不少用户在采购阶段容易只关注行程和主轴功率,实际使用中才发现刚性不足或精度衰减过快。结合我们服务过的重型零件加工案例,以下三点值得重点评估:
- 结构刚性匹配:横梁截面、滑枕截面积与立柱连接方式决定切削抗振性。重载切削时,若整机一阶固有频率低于25Hz,表面质量很难稳定在Ra1.6以内。
- 五面体附件头配置:直角头、万能头、加长主轴的自动交换精度直接影响多面加工的位置一致性。建议关注附件头重复定位精度是否≤0.005mm。
- 热对称与补偿策略:主轴连续运转8小时后,Z轴热伸长若超过0.03mm,就必须依赖实时补偿系统。选型时需确认是否配备主轴热位移传感器及全闭环反馈。
此外,若后续工序涉及齿轮加工设备或精密磨床的精加工衔接,龙门五面体加工中心应预留足够的精加工余量,通常单边0.3~0.5mm为宜,避免因切削应力释放导致后续磨削余量不均。
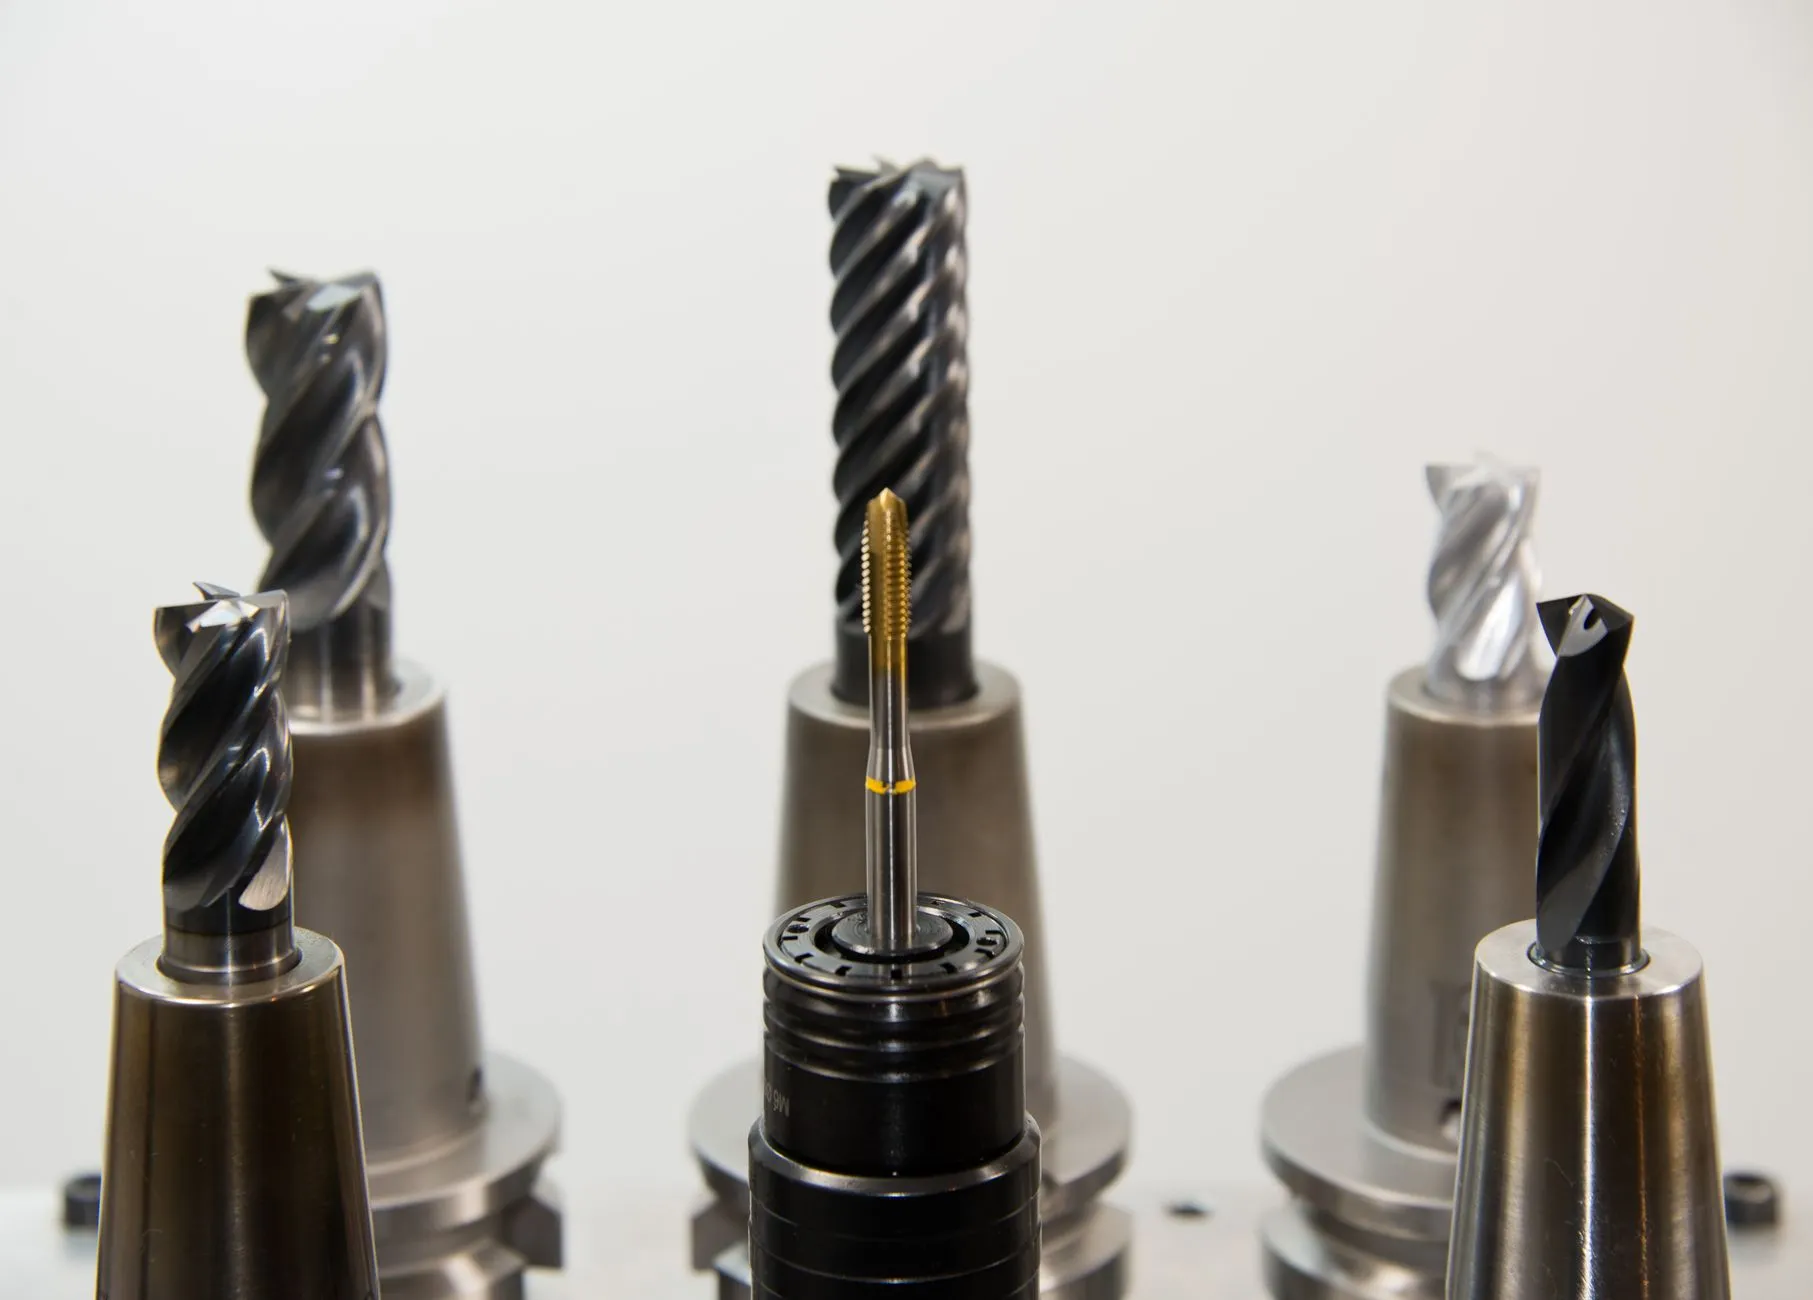
技术优势与产线协同
相比多台设备流转,龙门五面体加工中心的核心优势在于工序集中。一次装夹可将同轴度、垂直度等形位公差稳定控制在0.01~0.02mm范围内,减少多次找正带来的累积误差。对于大型箱体类零件,加工周期可压缩30%以上。
在实际产线中,这类设备常与数控车床、精密铣床形成粗精加工分工,而电火花机和线切割机则负责后续的深腔清角、窄槽加工。若零件存在高硬度淬火区域,电加工慢走丝与磨削机床的配合尤为关键——慢走丝可保证±0.003mm的轮廓精度,磨削则用于最终表面修整。合理规划这些设备的工艺衔接顺序,能显著降低整体制造成本。
值得注意的是,五面体加工中心并非万能。对于内腔复杂、刀具可达性差的部位,仍需依赖电火花机进行清角。选型时应根据零件特征图谱,明确哪些面由加工中心完成,哪些留给电加工工序。
实践中的验收与维护建议
设备到厂后,建议用标准试件进行五面体切削验证,而非仅做空运行精度检测。试件应包含平面、台阶、镗孔和螺纹,连续加工三件后测量尺寸一致性。日常维护中,横梁导轨的润滑状态和附件头交换机构的清洁度是影响长期精度的两大隐性因素。
从趋势看,重型龙门五面体加工中心正朝着高刚性轻量化与智能化补偿方向发展。嘉诚达实业有限公司在相关装备选型与工艺配套方面持续积累经验,若您在齿轮加工设备、精密磨床或加工中心的产线规划中有具体需求,欢迎进一步交流探讨。