CONTENT DETAIL
齿轮加工设备与精密磨床选型指南:如何匹配不同模数齿轮的磨削需求
齿轮加工设备与精密磨床的选型,直接决定了齿轮成品的齿形精度、表面粗糙度和批量一致性。不同模数、不同热处理状态的齿轮,对磨削工艺的要求差异很大。本文从实际加工场景出发,梳理选型思路与匹配逻辑。
模数大小如何影响磨削设备选择
模数是齿轮几何尺寸的核心参数。小模数齿轮(m≤2)齿槽窄、齿廓曲率大,磨削时砂轮直径受限,要求精密磨床具备高转速主轴和微进给能力,定位精度通常在±1μm以内。中等模数(m=3~8)是工业减速机、机床主轴箱中最常见的规格,这类齿轮的磨削一般选用数控成形磨齿机或蜗杆砂轮磨齿机,兼顾效率与精度。
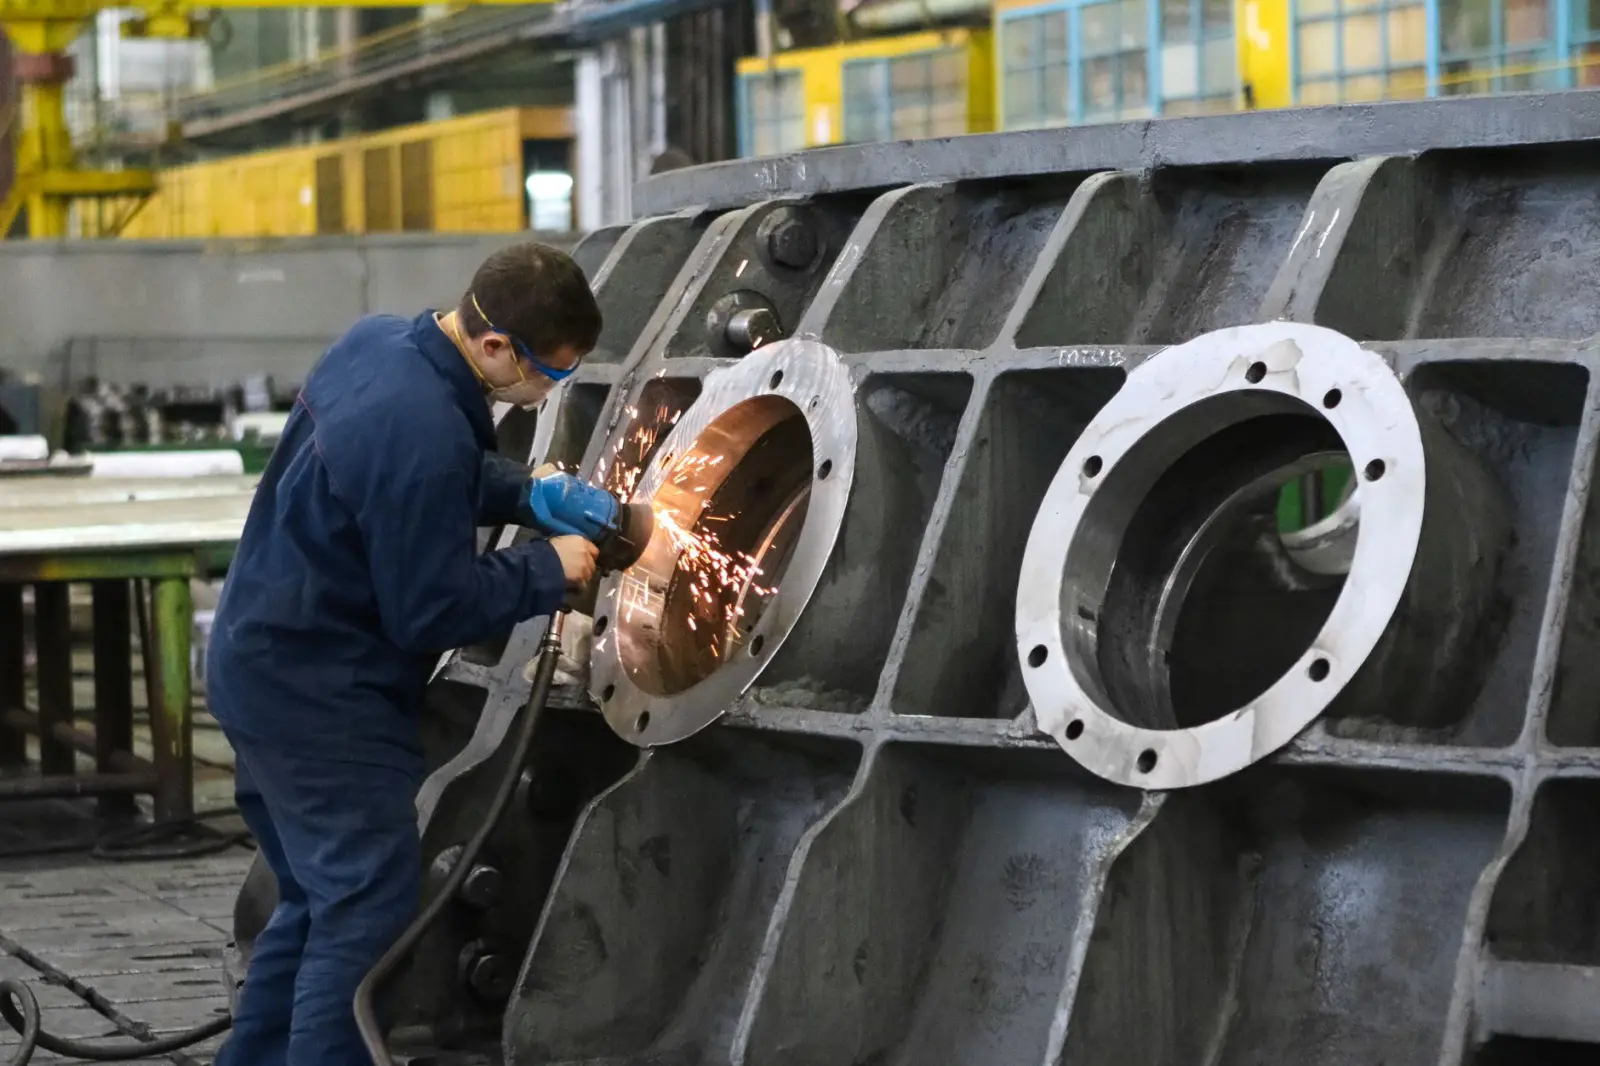
大模数齿轮(m≥10)多见于矿山机械、船舶传动等重载场景,单齿磨削余量大,需要磨削机床具备大功率主轴和刚性足够的工件夹持系统。此时砂轮线速度、冷却液压力和修整策略都需要针对性调整。
前道工序设备与磨削的衔接
磨削不是孤立工序。齿轮在磨削前的基准面质量、齿坯加工精度,直接影响磨削余量分配和最终精度。常见的工艺链是:数控车床完成齿坯外圆与端面加工→加工中心或精密铣床进行齿槽粗加工→热处理→精密磨床精磨齿面。
对于硬齿面齿轮(HRC58~62),粗加工阶段也可用电加工方式替代部分铣削。比如电火花机用于模具齿轮型腔加工,线切割机和电加工慢走丝则适合高硬度材料的齿形轮廓切割。这些齿轮加工设备与磨削工序形成互补,尤其在单件、小批量或复杂齿形场景下优势明显。
选型时需要关注的几个参数
- 砂轮线速度:高速磨削通常要求80~120m/s,需匹配主轴功率与砂轮强度
- 分度精度:直接影响齿距累积误差,精密磨床一般要求≤3″
- 冷却与过滤:磨削区温度控制不好会导致齿面烧伤和残余应力
- 修整方式:金刚滚轮修整与单点修整的效率和精度差异较大
常见问题与应对思路
实际生产中,齿面磨削裂纹和烧伤是高发问题。根源往往不在磨床本身,而是砂轮选型、进给策略与冷却条件不匹配。建议在批量加工前做工艺验证,用较小的磨削深度和较高的冷却压力试磨,检测齿面硬度和金相组织后再固化参数。另一类常见困扰是齿形精度不稳定,这时需要检查工件定位基准是否与磨削基准统一,以及精密磨床的分度机构是否存在间隙。
选型的核心逻辑是:先明确齿轮的模数范围、精度等级和批量特征,再倒推前道工序与磨削设备的匹配关系。嘉诚达实业有限公司在齿轮加工设备与精密磨削领域积累了多行业应用经验,如需针对具体工件做设备匹配分析,欢迎进一步沟通。